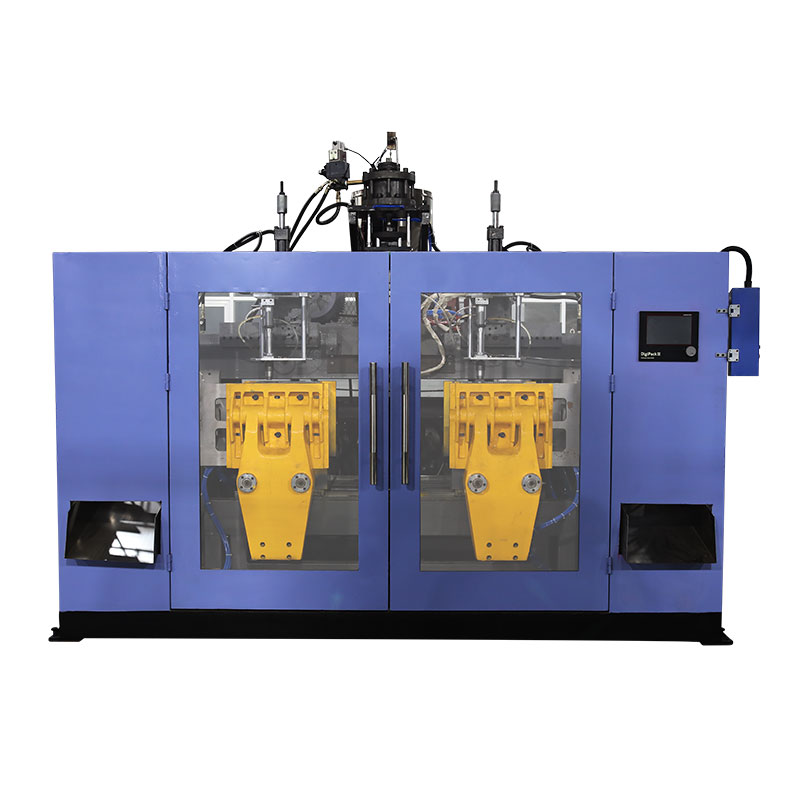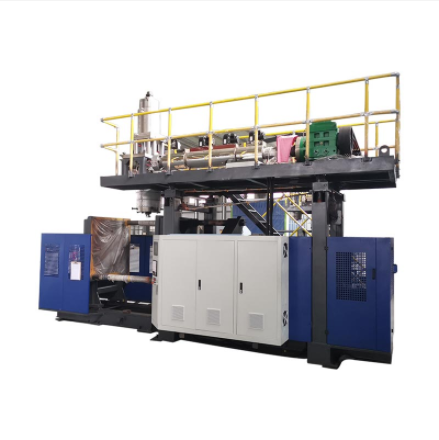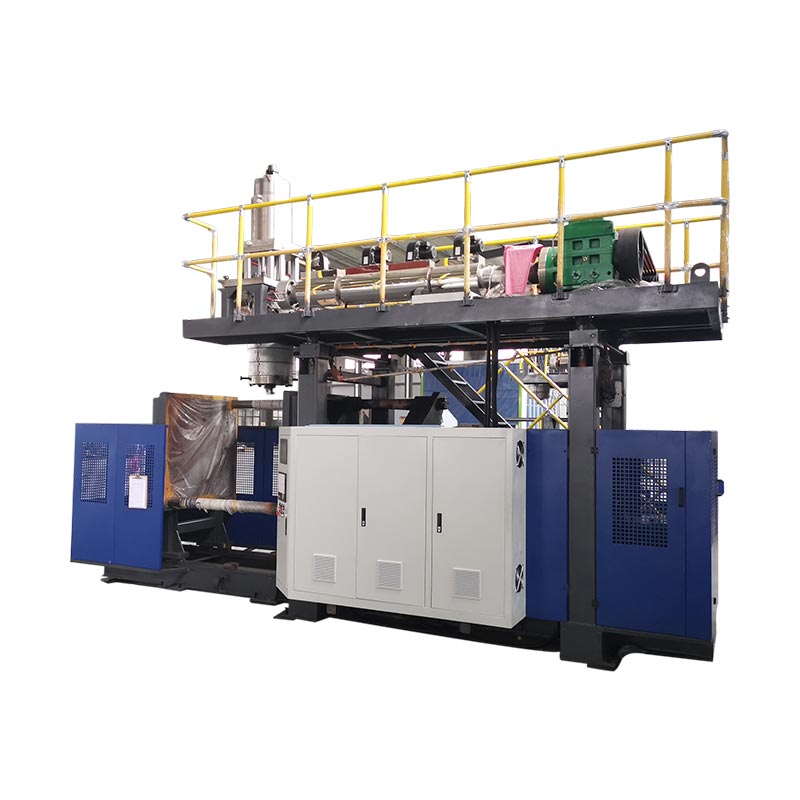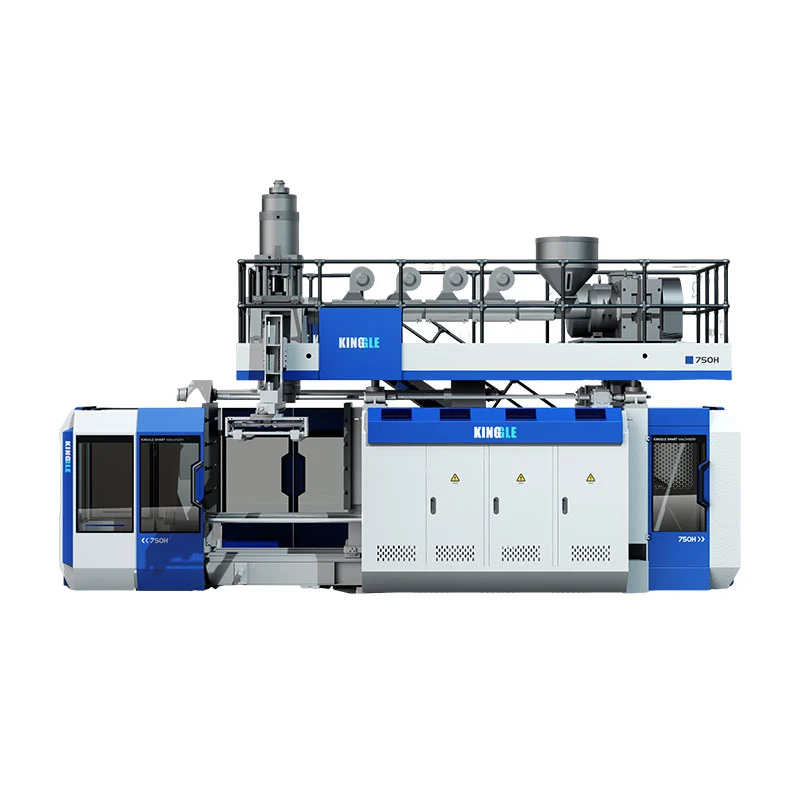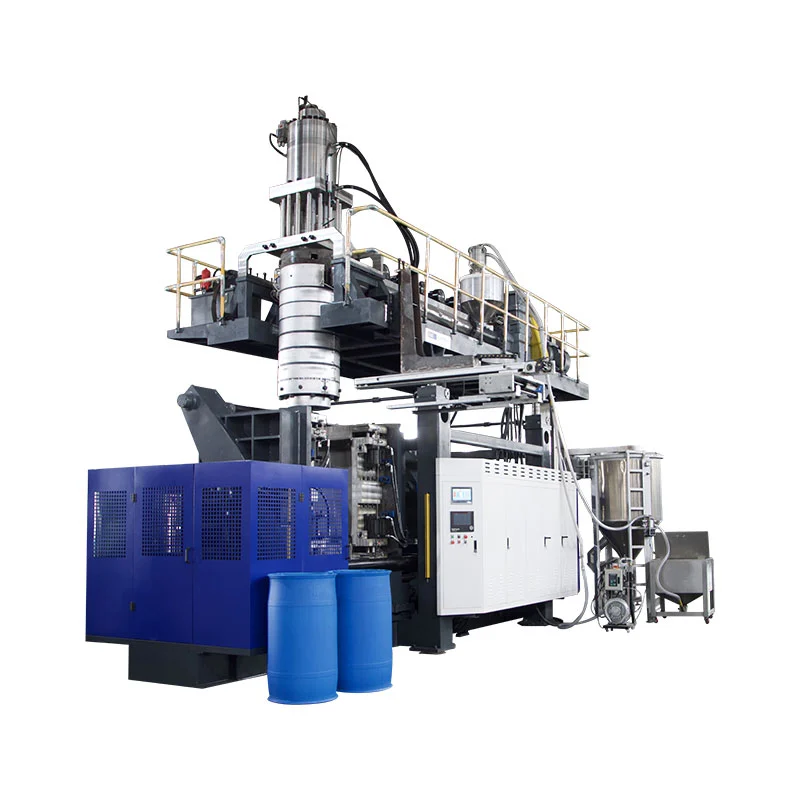
Upangaji wa programu ya Parison hubadilisha pengo la kufa wakati wa kuzidisha ili nyenzo ziweke mahali sehemu iliyomalizika inapohitaji. Wasifu mzuri hulinda pembe, mishikio, mabega na sehemu za kubana bila kufanya chombo kizima kuwa kizito.

Ni programu gani ya parokia inadhibiti
Katika ukingo wa pigo la extrusion, plastiki iliyoyeyushwa huacha kifo kama mrija unaoitwa parison. Mvuto, nguvu kuyeyuka, uvimbe wa kufa, kunyoosha, na jiometri ya ukungu huathiri jinsi bomba hilo linavyokuwa sehemu. Pengo la kufa moja kwa moja mara chache huunda ukuta uliokamilika sare wakati sehemu ina mabega, pembe, mpini, au mchoro wa kina.
Kidhibiti husogeza zana ili kufanya sehemu zilizochaguliwa kuwa nene au nyembamba. Kusudi ni usambazaji wa nyenzo zinazodhibitiwa: nyenzo za kutosha katika maeneo yaliyopanuliwa sana au yenye kubeba sana, yenye uzito mdogo usiohitajika katika sehemu zinazounda kwa urahisi.
| Kitendo cha wasifu | Athari ya mchakato | Nini cha kuthibitisha |
|---|---|---|
| Kuongeza ufunguzi katika pointi zilizochaguliwa | Huongeza nyenzo kwenye sehemu hiyo ya parokia | Pembe nyembamba, shika mizizi, mabega, eneo la chini na la pinch-off |
| Punguza ufunguzi katika sehemu zilizochaguliwa | Inapunguza nyenzo katika sehemu hiyo | Kuta nzito zilizonyooka, maeneo ya kupoa polepole na uzani wa ziada wa sehemu |
| Hamisha wasifu | Husogeza kanda nene na nyembamba kando ya parokia | Iwapo eneo lililoratibiwa linalingana na kipengele cha sehemu inayokusudiwa |
| Pima uzito wa wasifu kwa ujumla | Inabadilisha wasifu kamili | Uzito wa jumla na ukuta wa chini, sio wastani tu |
Rekodi muhimu ya uzalishaji huweka faili ya wasifu pamoja na nambari ya ukungu, kiwango cha resin, rangi au hali ya kusaga tena, kichocheo cha halijoto, saizi ya risasi, muda wa kupoeza na vipimo vya sehemu vilivyoidhinishwa.
Mifumo inayoendelea na ya kikusanya hutumia marejeleo tofauti
Kwenye amashine ya ukingo wa pigo inayoendelea, Parokia inaunda mfululizo. Wasifu kwa kawaida husawazishwa kwa muda au urefu wa gereza. Uthabiti wa upanuzi ni muhimu kwa sababu mabadiliko ya pato yanaweza kusogeza sehemu iliyopangwa kwenye sehemu.
Kwenyemashine ya ukingo wa pigo la accumulator, kuyeyuka huhifadhiwa na kusukumwa kupitia kufa. Profaili inaweza kuunganishwa kwa nafasi ya mkusanyiko. Ukubwa wa risasi, uthabiti wa kujaza, na urekebishaji wa transducer huwa sehemu ya tatizo la unene wa ukuta.

Afisa huyoMwongozo wa MOOG DigiPack IIIhati zote mbili za kikusanyiko na maombi ya kuendelea-extrusion. Hii haimaanishi kuwa kila mashine ya Kinggle hutumia kidhibiti sawa. Thibitisha muundo wa kidhibiti, uwezo wa wasifu, kiwezeshaji na zana katika nukuu ya mradi.
Mlolongo wa usanidi unaodhibitiwa
- Thibitisha mapishi sahihi.Linganisha mold, nyenzo, kufa na marekebisho ya bidhaa.
- Kuimarisha kuyeyuka.Wacha halijoto halisi itulie na uthibitishe ulishaji na utaftaji thabiti.
- Angalia tooling sifuri na span.Kagua mwendo wa kunata, uvujaji au mpangilio mbaya.
- Weka urefu wa parokia na saizi ya risasi.Parokia lazima ifikie nafasi sahihi karibu na ukungu.
- Anza na wasifu rahisi.Mabadiliko mapana ni rahisi kugundua kuliko marekebisho mengi makali.
- Mold mizunguko kadhaa imara.Usihukumu sehemu ya kwanza baada ya mabadiliko makubwa ya mchakato.
- Pima maeneo yaliyowekwa.Rekodi kiwango cha chini cha ukuta, uzito wa sehemu, mwonekano na matokeo ya kazi.
- Badilisha eneo moja kwa wakati.Hifadhi nakala mpya tu baada ya uboreshaji unaorudiwa.
Utatuzi wa unene wa ukuta kwa dalili
| Dalili | Kagua | Hatua inayofuata |
|---|---|---|
| Chini nyembamba au bega | Nafasi ya wasifu, sag ya parokia, kunyoosha na muda wa kupiga | Thibitisha upatanishi kabla ya kuongeza uzito wa jumla |
| Upande mmoja ni mwembamba mfululizo | Kufa katikati, upangaji wa ukungu, kupoeza na mguso wa parokia | Sahihisha sababu ya kimwili ya asymmetric |
| Unene husogeza mzunguko hadi mzunguko | Kuyeyuka joto, pato, saizi ya risasi, maoni na utulivu wa majimaji | Thibitisha mchakato kabla ya kuhariri pointi |
| Ukuta mzito lakini ubana dhaifu | Mahali pa nyenzo, muundo wa kubana na nafasi ya parokia | Sogeza nyenzo kwenye eneo la kubana badala ya kuinua uzito wa sehemu kamili |
| Usambazaji mzuri lakini uzito kupita kiasi | Viwango vya jumla na sehemu nzito zisizohitajika | Punguza kwa hatua zilizopimwa huku ukilinda maeneo ya chini ya ukuta |
| Amri inabadilika lakini sehemu haifanyi hivyo | Actuator, valve, wiring, calibration au kizuizi | Linganisha amri na maoni, kisha uende kwenye matengenezo |
Mwonekano wa kiwandani: kurudiwa kuna umuhimu zaidi ya sampuli moja kamili
Wasifu uko tayari kwa uzalishaji tu unapostahimili mabadiliko ya kawaida, kama vile kuwasha tena joto, mabadiliko ya nyenzo, mabadiliko ya zamu na anuwai inayotarajiwa ya hali ya maji ya kupoeza. Chombo kimoja kizuri kinathibitisha mashine inaweza kutengeneza sehemu; Uendeshaji thabiti unathibitisha mchakato unaweza kusimamiwa.
Kabla ya kukubalika, kubaliana kuhusu maeneo ya vipimo, idadi ya sampuli, majaribio ya utendaji na marekebisho yaliyoidhinishwa ya mapishi. Linda faili ya msingi huku ukiwapa waendeshaji waliofunzwa njia iliyoandikwa ya kufanya na kubadili marekebisho yanayodhibitiwa.
Ikiwa uthabiti wa wasifu unaonekana na kengele, kutokubaliana kwa msimamo au mabadiliko ya mlolongo, tumiaHMI na mwongozo wa kengele. Wanunuzi ambao bado wanafafanua vifaa wanaweza kuanza na Kinggle'smwongozo wa kuchagua mashine.
Maswali yanayoulizwa mara kwa mara
Programu ya parison ni nini?
Upangaji wa programu za Parison hubadilisha mwanya wa kufa-pengo wakati wa extrusion ili sehemu tofauti za parokia kupokea kiasi tofauti cha nyenzo.
Je, programu ya parokia inaweza kurekebisha kila tatizo la ukuta-nyembamba?
Hapana. Haiwezi kusahihisha kwa kutegemewa upangaji mbaya wa kufa, upanuzi usio imara, zana zilizoharibika, upoaji duni, muundo usio sahihi wa ukungu, au kianzisha kazi kisichofanya kazi.
Je, nibadilishe pointi za kibinafsi au uzito wa jumla kwanza?
Tumia uzito wa jumla tu wakati sehemu kamili ni nyepesi au nzito kila wakati. Tumia mabadiliko ya pointi za ndani wakati vipimo vinaonyesha tatizo linaloweza kurudiwa katika eneo mahususi.
Kwa nini wasifu unasonga kwenye sehemu?
Sababu za kawaida ni pamoja na mabadiliko ya kasi ya utokaji, urefu wa pango, uthabiti wa risasi ya kikusanyiko, halijoto ya nyenzo, ucheleweshaji wa kuanza, au urekebishaji wa vitambuzi.
Je, mashine inahitaji pointi ngapi za wasifu?
Nambari inayohitajika inategemea jiometri ya sehemu na usanidi wa mtawala. Pointi zaidi hazitoi fidia kwa mchakato usio thabiti.