Mold ya pigo sio tu sura mbaya ya chupa. Inapaswa kukamata na kuziba parokia ya moto, kutoa hewa iliyonaswa, kuondoa joto, kuunda shingo na msingi, kumwaga flash, kuweka kibano na kuachilia sehemu hiyo—kwa mdundo unaohitajika wa uzalishaji.
Lugha ya utafutaji inaweza kuficha upeo huu. Wanunuzi hutumiapigo mold, pigo mold, mold ya chupa, mold ya chupa ya plastiki, Vifaa vya EBMnaextrusion pigo moldkwa zana zinazohusiana. Kichwa cha kufa ni tofauti: huunda parini kabla ya mold kufungwa. Nukuu inapaswa kuorodhesha zana za kichwa-kufa na ukungu wa pigo kama vitu tofauti.
Mwongozo huu unaangazia ukingo wa pigo la extrusion badala ya zana za kudunga au kunyoosha-pigo. Pia hutenganisha data ya mashine-bahasha iliyochapishwa na dhamana ya mradi. Hakuna kipenyo cha jumla cha kubana, tundu la kutolea hewa au kupoeza kinafaa kwa kila resini na sehemu.
Ukungu wa pigo la uzalishaji una kazi saba zilizounganishwa
Cavity inatoa sehemu sura yake ya nje, lakini uzazi wa sura ni kazi ya kwanza tu. Chombo lazima kifanye kazi zifuatazo pamoja:
- Tafuta parokia.Mold wazi lazima kupokea tube moto bila dragging, kukunja au kukosa kanda Bana.
- Funga na uchomeke.Mikoa ya kubana hufunga parokia na kudhibiti nyenzo zilizohamishwa kwenye shingo, mkia, mpini au sehemu nyinginezo.
- Acha hewa iliyonaswa itoroke.Matundu hutoa njia ya hewa kati ya parison inayopanuka na uso wa patiti.
- Kuhamisha joto.Mizunguko ya kupoeza huondoa joto na usawa wa kutosha ili kutoa sehemu thabiti kwa wakati unaoweza kurudiwa.
- Unda violesura.Ingizo la shingo, maelezo ya urekebishaji, pini ya pigo au vipengele vya pigo la chini lazima zilingane na kufungwa kwa kontena na mashine.
- Kutolewa na kumaliza sehemu.Rasimu, viingilio, harakati za kufungua na mkakati wa kupunguza mwanga huamua kama sehemu hiyo inaweza kuondoka kwenye ukungu kwa usafi.
- Fit na kuishi mashine.Mkusanyiko kamili unapaswa kutoshea platen, ufunguzi, unene na mpangilio wa kupachika huku ukibeba mizunguko ya kurudia ya kubana na ya joto.
Mabadiliko yaliyofanywa kwa kazi moja yanaweza kuathiri nyingine. Mfuko wa flash zaidi unaweza kubadilisha mkusanyiko wa joto karibu na weld. Chumba kilichosafishwa kinaweza kuzaliana mwonekano tofauti huku pia kikibadilisha jinsi hewa iliyonaswa inavyosafiri. Kiingilio kikubwa cha kusonga kinaweza kutatua njia ya chini lakini hutumia nafasi ya kupoeza na kufungua. Kagua maamuzi katika kiwango cha mfumo.
Pigo anatomy ya ukungu: masharti ya kuweka kwenye mchoro
Mtazamo wa dhana ufuatao unabainisha miingiliano ambayo mnunuzi anapaswa kutarajia kujadili. Sio uchapishaji wa zana na haina vipimo vya utengenezaji.
Uso wa cavity huunda upande mmoja wa sehemu. Kuingiza kunaweza kufafanua maeneo ya shingo, kushughulikia au kuvaa.
Iko kwenye mpaka wa kufunga ambapo parokia imefungwa.
Cavity ya kupinga hukutana kwenye ndege ya kuagana. Upangaji na udhibiti wa upachikaji kufungwa unaoweza kurudiwa.
Njia za uingizaji hewa huongoza hewa iliyonaswa kutoka kwa maeneo yaliyochaguliwa.
| Kipengele | Kazi | Ushahidi wa kuidhinisha |
|---|---|---|
| Uso wa cavity | Inafafanua jiometri ya nje, texture, alama na baridi ya mawasiliano ya ndani | Mfano wa sehemu ya mwisho, msingi wa shrinkage, callout ya uso na vipimo muhimu |
| Mstari wa kutenganisha | Mpaka ambapo nusu ya ukungu hukutana | Mahali pa mshono unaoonekana, rasimu, ufikiaji wa flash na athari kwenye nyuso za kazi |
| Bana-off / compression ardhi | Inasisitiza na kuziba nyenzo za parokia wakati wa kudhibiti weld na mstari wa kuvunja | Maelezo ya zana mahususi na jaribio lililokubaliwa la weld/trim |
| Mfuko wa flash au unafuu | Hupokea nyenzo zilizohamishwa zaidi ya eneo la kubana | Makadirio ya jumla ya parokia, jiometri ya flash na njia inayopunguza mwangaza |
| Matundu | Toa hewa iliyonaswa nje ya parokia inayopanuka | Ramani ya eneo, alama za ushahidi zinazoruhusiwa na usafi |
| Mizunguko ya baridi | Ondoa joto na udhibiti usambazaji wa joto | Mchoro wa kituo, kitambulisho cha mzunguko, mwelekeo wa mtiririko na kiolesura cha matumizi |
| Kiolesura cha shingo na pigo | Hutengeneza au kusawazisha umaliziaji na kutambulisha hewa inayopuliza | Mchoro wa kufunga, dhana ya pigo la pigo/pigo la chini na posho ya kupunguza |
| Kuweka na alignment | Unganisha ukungu kwenye sahani na uhifadhi kufungwa kwa kurudia | Kuchora kiolesura cha mashine, misa, kituo cha mvuto, vifunga na pointi za kuinua |
Anza na sehemu na vipimo vyake-sio cavity generic
Mtengenezaji wa ukungu anahitaji zaidi ya lita za kawaida. Jeri yenye kubebwa ya 5L, chupa ya duara ya lita 5 na sehemu ya kiufundi ya kuta mbili inaweza kuhitaji njia tofauti za kuaga, vipenyo vya parini, mpangilio wa flash na mfuatano wa uondoaji.
Ramani ambapo parokia inapaswa kunyoosha
Parokia haijazi tundu kama vile kuyeyushwa kwa sindano inayotiririka chini ya shinikizo kubwa. Inapanua na kunyoosha kuelekea ukuta wa cavity. Michoro ya kina kirefu, sehemu tambarare pana, pembe kali, shingo za kukabiliana na mizizi ya vishikizo vinaweza kudai nyenzo za ndani zaidi au mkakati tofauti wa kutenganisha. Tumia radii na jiometri ambayo inaweza kuundwa bila kuuliza eneo nyembamba kunyoosha zaidi kuliko nyenzo na mchakato unaweza kusaidia.
Weka maeneo ya ubora kwenye mchoro
"Ukuta wa sare" sio sheria inayoweza kupimika ya kukubalika. Weka alama kwenye maeneo muhimu na ueleze mbinu ya jaribio. Bega, kona, mzizi wa kushughulikia, msingi, weld Bana na paneli inaweza kuwa na mahitaji tofauti ya kazi. Unganisha maeneo hayo kwausanidi wa programu ya parisonkwa hivyo jiometri ya mold na usambazaji wa nyenzo hazirekebishwa kwa kujitegemea.
Panga kwa shrinkage bila kukopa asilimia isiyohusiana
Shrinkage inategemea daraja la resin, usambazaji wa ukuta, joto la cavity, wakati wa baridi na jiometri ya sehemu. Tumia data ya wasambazaji nyenzo kama marejeleo ya kuanzia, kisha tumia mbinu ya kitengeneza ukungu na uthibitishe sehemu halisi. Asilimia ya jumla iliyonakiliwa kutoka kwa chupa nyingine sio msingi unaokubalika wa saizi ya matundu.
Mstari wa kutenganisha, kubana na flash lazima ziundwe pamoja
Mstari wa kutenganisha huamua ambapo nusu ya zana mbili hufunga na ambapo mshono unaoonekana unaweza kuonekana. Weka mahali ambapo mold inaweza kufungua, parini inaweza kukamatwa, sehemu inaweza kutolewa na vifaa vya kupunguza vinaweza kufikia flash. Epuka kuweka mshono usiodhibitiwa kwenye uso wa kuziba, mapambo muhimu au kiolesura kingine cha kazi.
Bana-off ni kipengele cha kutengeneza weld
Katika mkia au msingi, mikoa ya pinch inayopingana itapunguza kuta mbili za parini za moto pamoja. Undani lazima usogeze nyenzo za kutosha kuunda weld wakati wa kuunda laini inayoweza kudhibitiwa ya kuondolewa kwa flash. Ardhi sahihi, pembe, kusimama na mfukoni hutegemea resin, unene wa parison, hatua ya kufunga na sehemu. Zichukue kama vipimo vilivyobuniwa, si kizuizi cha kawaida kilichonakiliwa kwenye nyenzo.
Fasihi iliyochapishwa hataza juu ya ukingo wa pigo la kuzidisha pia hushughulikia eneo la kubana, mfuko wa flash, halijoto ya ukungu, kasi ya kufunga na muda wa kupunguza mwanga kama vigeu vinavyoingiliana badala ya kipimo cha ukingo mmoja. Hii inasaidia sheria ya kihafidhina ya ununuzi: idhinisha maelezo ya kina na resini yake na mbinu ya majaribio, si kwa kuonekana pekee.
Tengeneza njia ya mweko kabla ya kuagiza otomatiki
Tambua mweko wa juu, mweko wa mkia, mweko wa kushughulikia na upotevu wowote wa urekebishaji. Amua ikiwa uondoaji utatokea kwenye ukungu, kwenye kituo cha kuchomwa, kwa kipunguza au kupitia kiboreshaji cha pili. Kiwango cha mweko kinatokana na mahitaji ya jumla ya kuyeyuka, uwezo wa kusagia na kupanga upya. Mchoro wa zana unapaswa pia kuonyesha jinsi chakavu kilichoondolewa husafisha ukungu na njia ya kutoka.
Kupoeza na uingizaji hewa huamua kama tundu linaweza kufanya kazi kwa kasi ya uzalishaji
Udhibiti wa baridi wakati sehemu ni imara kutosha kuondoka mold; uingizaji hewa hudhibiti kama parokia inayopanuka inaweza kufikia uso wa tundu. Wote ni matatizo ya kusambazwa. Eneo moja la polepole, la joto au la hewa linaweza kuweka mzunguko na kuonekana kwa sehemu nzima.
Gawanya mizunguko ya baridi kwa mzigo wa joto na hitaji la kudhibiti
Pembe nzito, sehemu za kubana, viingilio vya shingo na vipengele vya kina haviwezi kutoa joto kwa kasi sawa na ukuta mwembamba ulionyooka. Saketi kadhaa zinazotambulika hufanya iwezekane kutambua na kusawazisha maeneo hayo. Andika sehemu ya kuingiza, njia na mwelekeo wa kila mzunguko. Usiunganishe mold kwa kupanda maji kulingana na kipenyo cha hose tu; thibitisha mtiririko unaohitajika, shinikizo, joto, ubora wa maji na kushuka kwa shinikizo kwa chombo cha mwisho.
Utafiti uliochapishwa wa kipengele kikomo cha kupozea kwa umbo la extrusion ulichunguza nyenzo za ukungu, uhamishaji joto wa ndani, unene wa sehemu na halijoto ya awali ya parokia kama vigeuzo vinavyoathiri eneo la halijoto na muda wa kufungua ukungu. Utafiti huo hautoi ahadi ya muda wa mzunguko kwa mradi wa Kinggle, lakini inasisitiza kwa nini nukuu ya ukungu lazima ifafanue muundo wa joto na mawazo ya mchakato.
Tafuta matundu ambayo hewa inaweza kunaswa
Kadiri parokia inavyopanuka, hewa inabaki kati ya uso wake wa nje na patiti. Bila njia ya kutoka, hewa hiyo inaweza kuchelewesha mawasiliano na kuchangia umbile lisilo kamili, mistari ya kuburuta au maelezo ambayo hayajaundwa vizuri. TheMwongozo wa muundo wa uundaji wa ukingo wa pigo maalum la Pakinafafanua uingizaji hewa wa mstari wa kutenganisha na matundu ya tundu karibu na viingilio au vipengele vya kina. Saizi halisi ya matundu ya hewa na posho ya alama ya shahidi bado inategemea sehemu na nyenzo.
Usafi ni sehemu ya muundo wa vent
Matundu ya hewa yanaweza kupoteza ufanisi wakati mabaki, vumbi au nyenzo zilizoharibika zinakusanyika. Faili ya kuchora na matengenezo ya mold inapaswa kuonyesha mahali ambapo matundu iko, jinsi yanavyounganishwa na anga na jinsi yanavyokaguliwa bila kuharibu cavity. Fuatilia uso au ujaze mabadiliko kulingana na msimamo kabla ya kuongeza shinikizo la pigo ili kufidia njia iliyozuiwa.
Kazi ya juu-gloss ni mradi tofauti wa joto
Uwekaji wa zana baridi zaidi unaweza kupendelea uondoaji wa joto, wakati uigaji wa uso unaweza kudai mkakati tofauti wa halijoto ya uso. Utafiti wa mwaka wa 2023 uliopitiwa na wenzao ulionyesha ukingo wa pigo la kubadilika-badilika la halijoto kwenye kipochi kimoja cha kuharibu magari cha ABS kwa kutumia upashaji joto na upoaji wa maji unaodhibitiwa. Huo ni ushahidi wa mbinu maalum, sio uthibitisho kwamba kila chupa inapaswa kutumia zana za variotherm. Hali mahitaji ya kuonekana mapema ili mold na mzunguko inaweza iliyoundwa pamoja.
Kumaliza kwa shingo, njia ya kupiga na kufuta ni kiolesura kimoja
Mfumo wa kufungwa huweka vipimo vya utendaji juu ya chupa. Toa kifuniko au mchoro wa kufunga, uso wa kuziba, maelezo ya nyuzi, kipengele cha kuchezea na hali inayoruhusiwa ya kupunguza. Amua ikiwa umalizio umeundwa, kusawazishwa, kubadilishwa au kukatwa katika operesheni ya baadaye. Usinukuu "shingo ya kawaida" bila marekebisho ya kuchora yaliyodhibitiwa.
Linganisha chombo na mpangilio wa kupiga
Kupiga juu, kupiga chini na mipangilio ya sindano huweka hewa na vifaa tofauti. Pini ya pigo inaweza pia kushiriki katika kurekebisha shingo au kushughulikia flash. Thibitisha vibali vya kiharusi, kuweka katikati, kupoeza, kuziba na kugongana na mashine ya Kinggle iliyochaguliwa badala ya kumwacha kitengeneza ukungu ili kukisia kutoka kwa chupa pekee.
Angalia vipimo vya mkondo wa chini dhidi ya hifadhidata sawa
Shingo inaweza kuonekana safi lakini bado ikashindwa kuweka kofia au kuziba. Kubali ni data na vipimo vipi vinatumika katika majaribio ya ukungu, majaribio ya kuvuja na kufuzu kwa mstari wa kujaza. Hifadhi utambulisho wa kipimo na hali ya urekebishaji katika rekodi ya kukubalika. Ikiwa kipunguza kiotomatiki kitabadilisha shingo baada ya ukingo, kagua hali iliyokamilishwa badala ya sampuli iliyoumbwa tu.
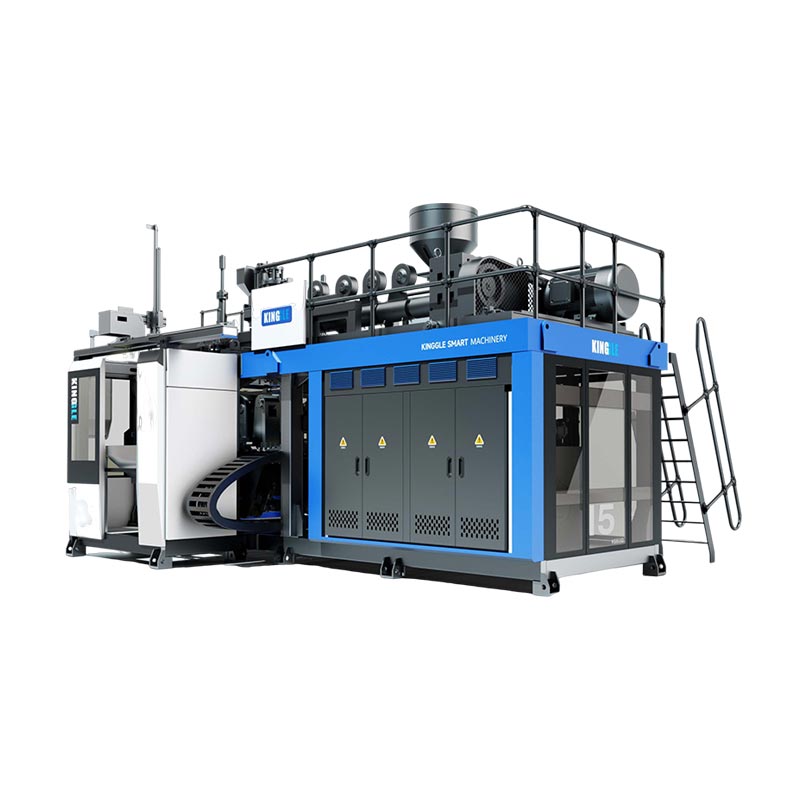
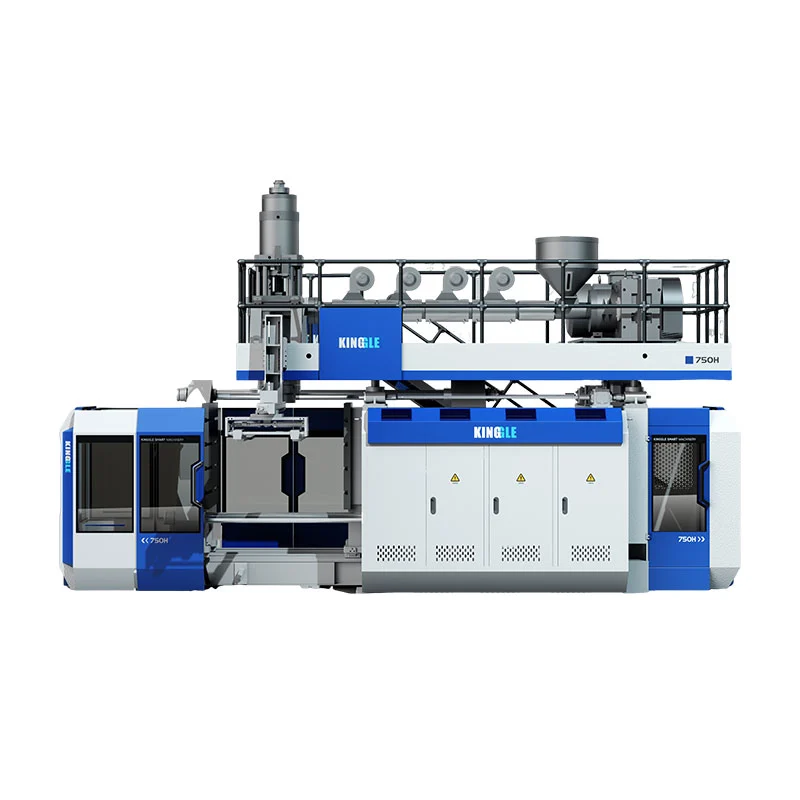
Ulinganisho wa asili: Marejeleo ya mashine ya Kinggle kwa uchunguzi wa kutoshea ukungu
Jedwali lililo hapa chini linatoa sehemu zinazohusiana na ukungu kutoka kurasa tano za sasa za bidhaa za Kinggle. Hutumia mashine za kulimbikiza na zinazoendelea ili wanunuzi waone ni kwa nini uwezo wa kawaida wa kontena hauwezi kuchukua nafasi ya mchoro wa kiolesura cha zana.
| Muundo uliochapishwa | Darasa la mashine | Rejeleo la juu la kontena | Ukubwa wa sahani ya ukungu (W×H) | Ukubwa wa juu zaidi wa ukungu uliochapishwa (W×H) | Unene wa ukungu | Nguvu ya kubana |
|---|---|---|---|---|---|---|
| KGB2L | Kuendelea, kituo kimoja | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Kuendelea, kituo kimoja | 5 L | 368 × 450 mm | 410 × 450 mm | 200-310 mm | 65 kN |
| KGB15L | Kuendelea, kituo kimoja | 15 L | 500 × 550 mm | 580 × 500 mm | 300-380 mm | 165 kN |
| KGB80A | Mkusanyiko, mold fasta | 30 L | 750 × 860 mm | 520 × 860 mm | 360-420 mm | 215 kN |
| KGB90A | Mkusanyiko, mold fasta | 60 L | 960 × 980 mm | 700 × 980 mm | 460-550 mm | 280 kN |
Matokeo matatu ambayo ni muhimu kabla ya kutolewa kwa ukungu
Kwanza, lita hazifafanui mwelekeo wa mold.Rejeleo endelevu la 15L huchapisha safu mlalo ya ukungu pana zaidi lakini fupi kuliko rejeleo la kikusanya 30L. Usanifu na umbo la sehemu ni jambo pamoja na kiasi.
Pili, unene wa ukungu una anuwai yake.Chumba kinaweza kutoshea vipimo vya uso vilivyoorodheshwa na bado kikaangukia nje ya unene unaoruhusiwa au mpangilio wa ufunguzi. Backplates, kuingiza na viunganisho vya baridi huongeza kwenye mkusanyiko.
Tatu, nguvu ya kubana ni ya bidhaa na mchakato.Thamani ya ukurasa wa mashine inapatikana kwa nguvu, sio ushahidi kwamba ukungu wowote ndani ya bahasha unafaa. Eneo lililotarajiwa, hali ya kupuliza, mahitaji ya kubana na ujenzi wa ukungu huhitaji ukaguzi wa kihandisi.


Nyenzo za ukungu, viingilio na kumaliza uso vinapaswa kufuata wajibu wa uzalishaji
Nyenzo za zana huathiri uhamishaji wa joto, ujanja, ukarabati, uvaaji na gharama. Kiasi cha uzalishaji pekee haitoshi kuichagua. Zingatia resini, vipimo vya uso, jukumu la kubana, hali ya abrasive au ulikaji, vipengele vinavyosogea, uwezo wa matengenezo na mkakati unaokubalika wa urekebishaji.
Nyenzo za mold ya msingi
Uliza aloi au daraja kamili, matibabu ya joto inapohitajika, mbinu ya kutengeneza matundu na msingi wa muundo wa joto. "Alumini mold" au "mold ya chuma" ni pana sana kwa kulinganisha.
Viingilio vinavyoweza kubadilishwa
Shingo, kubana, kuvaa, uzi au viingilio vya matundu vinaweza kubinafsisha matengenezo na kuruhusu nyenzo tofauti katika kipengele kinachohitajika. Rekodi kitambulisho cha kuingiza na upeo wa ziada.
Texture na engraving
Bainisha faili za kazi ya sanaa, mwelekeo, kukubalika kwa kina/mwonekano, mwingiliano wa hewa na udhibiti wa masahihisho. Thibitisha jinsi mchakato utakavyozalisha tena uso ulioombwa.
Ulinzi na uhifadhi
Bainisha usafishaji, ulinzi wa kutu ulioidhinishwa, uondoaji wa maji, kufuli za usafiri, sehemu za kuinua na hali ya kuhifadhi. Hifadhi njia za maji na Bana nyuso wakati wa mapumziko.
Pendekezo la nyenzo la mtengenezaji wa zana lazima lieleze mawazo yake na vizuizi. Unapolinganisha manukuu mawili, angalia ikiwa zote zinajumuisha nyenzo sawa za kuingiza, upeo wa kupoeza, kuchora, umaliziaji wa uso, hosi, viunga, maunzi ya kunyanyua, kazi ya majaribio na vipuri vya kuvaa.
Jaribio la kiwanda: thibitisha ukungu kama mchakato unaoweza kurudiwa
Chupa ya kwanza inayokubalika inathibitisha kwamba mfumo unaweza kuunda sehemu mara moja. Kukubalika kwa uzalishaji kunahitaji uendeshaji thabiti na masharti yanayoweza kufuatiliwa. Mtiririko wa kazi ufuatao ni muundo wa ushahidi unaopendekezwa, si dai kwamba kila mradi wa Kinggle tayari unatumia itifaki sawa.
- Thibitisha utambulisho.Mashine ya kurekodi, ukungu, viingilio, zana za kufa, daraja la nyenzo, hali ya rangi au saga na marekebisho ya mapishi.
- Kuimarisha hali.Rekodi halijoto halisi, ugavi/kurudisha maji ya kupoeza, hali ya pigo na hatua za mzunguko baada ya mchakato kufikia hali iliyokubaliwa.
- Kagua chombo.Angalia kufungwa kwa njia za kuaga, upangaji, uvujaji wa maji na hewa, hali ya matundu, nyuso za kubana na harakati salama.
- Sampuli kwa msimamo.Weka utambulisho wa tundu, sehemu na kituo kupitia uzani, kipimo cha ukuta, upunguzaji na upimaji wa utendakazi.
- Pima hali ya kumaliza.Jumuisha athari za kuweka upya, kupiga ngumi, kupunguza mwanga au hatua zingine za kumaliza zilizojumuishwa.
- Rekodi hasara zote.Kumbukumbu inakataliwa, vituo, kengele, masahihisho ya mikono na kukatizwa kwa mkondo wakati wa dirisha lililokubaliwa.
- Hifadhi msingi.Idhinisha marekebisho ya mchoro, kichocheo, picha, vipimo, vipimo na fungua vitendo vya kurekebisha pamoja.
Tambua mifumo kabla ya kubadilisha mapishi
| Muundo uliozingatiwa | Zana au maeneo ya mchakato wa kukagua | Ushahidi wa kukusanya |
|---|---|---|
| Weld mkia dhaifu au kutofautiana | Msimamo wa Parison, maelezo ya kina, kufungwa kwa ukungu, halijoto ya ndani, unafuu wa mwanga na kuzima | Sampuli za weld zilizo na lebo ya nafasi, misa ya jumla, mlolongo wa karibu na mtihani wa utendaji |
| Muundo mbaya au maelezo yasiyo kamili | Matundu, eneo la hewa iliyonaswa, hali ya tundu, mgusano wa parokia na halijoto | Kasoro ramani, ukaguzi wa vent, hali halisi ya mchakato na picha cavity |
| Warpage baada ya ejection | Usambazaji wa ukuta, usawa wa baridi, muda wa ejection, utunzaji na baada ya kupoa | Halijoto/mtiririko kwa saketi, ukaguzi wa vipimo vilivyowekwa wakati na ramani ya ukuta |
| Flash upande mmoja | Mpangilio, usawa wa platen, uso wa kuagana, uwekaji ukungu na uwekaji wa parokia | Historia ya nafasi, ukaguzi wa kufungwa na kurudia sehemu kabla/baada ya kusahihisha |
| Mzunguko wa polepole au tofauti | Kizuizi cha mzunguko wa kupoeza, maeneo ya joto, unene wa sehemu, uingizaji hewa na kuchelewa kwa mkondo | Muda wa hatua ya mzunguko, masharti ya usambazaji/kurejesha na kumbukumbu ya kusimamisha |
Tumia Kinggle'sMtiririko wa ushahidi wa HMIwakati kengele au mabadiliko ya mlolongo yanaambatana na shida ya ukungu. Kubeba maeneo ya ukaguzi yaliyoidhinishwa ndani yampango wa matengenezo ya kuzuiabadala ya kungoja ubora wa sehemu utelezeke.
Vunja RFQ ya ukungu na orodha hakiki ya uhakiki wa muundo
- Faili ya sehemu ya 2D/3D inayodhibitiwa, masahihisho, uwezo, vipimo vya juu zaidi na yaliyokusudiwa.
- Mchoro wa kufungwa na kumaliza shingo, sampuli za kofia, datum ya kuziba na hali ya kumaliza ya trim.
- Kiwango halisi cha utomvu, rangi/viungio, mpango wa kusaga/PCR na maelezo ya wasambazaji wa nyenzo.
- Uzito uliokamilika, makadirio ya parokia ya jumla na njia ya flash.
- Maeneo muhimu ya ukuta na yenye vipimo vyenye mbinu za majaribio na vikomo vya kukubalika.
- Uvujaji, dondosha, upakiaji wa juu, torati, majaribio ya utendakazi ya kimazingira au mahususi ya mradi.
- Muundo wa mashine, hesabu ya kituo na kizimba, mpango wa sehemu ya nje na umbali wa kituo cha parokia.
- Kiolesura cha bamba/kupachika, bahasha ya ukungu, unene, ufunguzi, kubana na mpangilio wa pini.
- Mstari wa kutenganisha, kubana, mfuko wa flash, kuingiza shingo, matundu, saketi za kupoeza na umaliziaji wa uso.
- Kutoa nje, kupunguza, kupima uvujaji, uwasilishaji na violesura vya kushughulikia chakavu.
- Nyenzo za zana, weka alama, ugumu/matibabu inapofaa, vipuri na njia ya ukarabati.
- Idadi ya nyenzo za majaribio, muda wa utekelezaji, sampuli, vipimo, rekodi ya data na wajibu wa kukubalika.
- Mpangilio wa jumla, sehemu za kuinua, wingi wa ukungu/kituo cha mvuto na utaratibu ulioidhinishwa wa kubadilisha.
- Mpaka wa upeo: mold, vifaa vya kufa, fittings, hoses, michoro, mafunzo, ufungaji na vitu vinavyotolewa na mnunuzi.
Kwa huduma za kiwanda, unganisha mizunguko ya mwisho ya ukungu na mpangilio wa kupiga kwa Kingglemwongozo wa upangaji wa matumizi na mpangilio. Kwa darasa la mashine na mlolongo wa uzalishaji, tumiamwongozo unaoendelea wa ukingo wa pigo la extrusionna uthibitishe kama jukwaa la kikusanyaji linahitajika kwa sehemu ya mwisho.
Maswali yanayoulizwa mara kwa mara
Ni tofauti gani kati ya ukungu wa pigo na kichwa cha ukingo wa pigo?
Kichwa cha kufa hutengeneza parokia ya kuyeyuka kabla ya ukingo. Upepo wa pigo hufunga karibu na parini hiyo, huifunga, hupokea hewa ya kupiga, hupunguza sehemu na hufafanua sura yake ya nje. Ni mifumo tofauti lakini iliyounganishwa ya zana.
Ni habari gani inahitajika kuunda mold ya pigo la extrusion?
Toa sehemu inayodhibitiwa na michoro ya kufungwa, daraja la resin, uzani wa parokia uliokamilika na wa jumla, kuta muhimu na vipimo, vipimo vya utendakazi, lengo la matokeo, kiolesura cha mashine, mpango wa matundu, njia ya kupunguza na huduma za kiwanda.
Kwa nini muundo wa kubana ni muhimu katika ukingo wa pigo la extrusion?
Kubana kunabana na kuziba nyenzo za parini moto na husaidia kufafanua mahali ambapo mweko hutengana. Jiometri yake inaingiliana na nyenzo, unene wa parison, kufungwa kwa mold, joto, misaada ya flash na deflashing, hivyo ni lazima idhibitishwe kwenye mradi halisi.
Kwa nini ukungu wa pigo la extrusion unahitaji matundu?
Hewa inaweza kunaswa kati ya parokia inayopanuka na cavity. Matundu ya hewa huipa njia ya kutoroka ili parokia iweze kuwasiliana na uso wa ukungu na kuzaliana umbo na maelezo yaliyokusudiwa.
Njia za kupoeza zinaathiri vipi wakati wa mzunguko wa ukingo?
Mizunguko ya baridi huondoa joto mpaka sehemu inaweza kutolewa bila deformation isiyokubalika. Sehemu yenye joto polepole zaidi inaweza kupunguza mzunguko, kwa hivyo mpangilio wa mzunguko, mtiririko, joto, nyenzo za ukungu na usambazaji wa ukuta lazima utathminiwe pamoja.
Je, ukungu wa pigo uliopo unaweza kutoshea mashine tofauti?
Inawezekana, lakini usifikirie. Angalia upana wa ukungu, urefu, unene, uzani, upachikaji, ufunguzi, mbano, mkao wa pigo, huduma, njia ya kutoka, mpangilio wa kichwa na vidhibiti dhidi ya mashine ya kupokea.
Je, nichague mold ya alumini au pigo la chuma?
Chaguo inategemea utendaji wa mafuta, ushuru wa uzalishaji, resin, mahitaji ya uso na kuvaa, mkakati wa kuingiza, uwezo wa kutengeneza, wakati wa kuongoza na gharama. Uliza daraja halisi na mawazo ya muundo badala ya kuchagua kutoka kwa jina la chuma pekee.