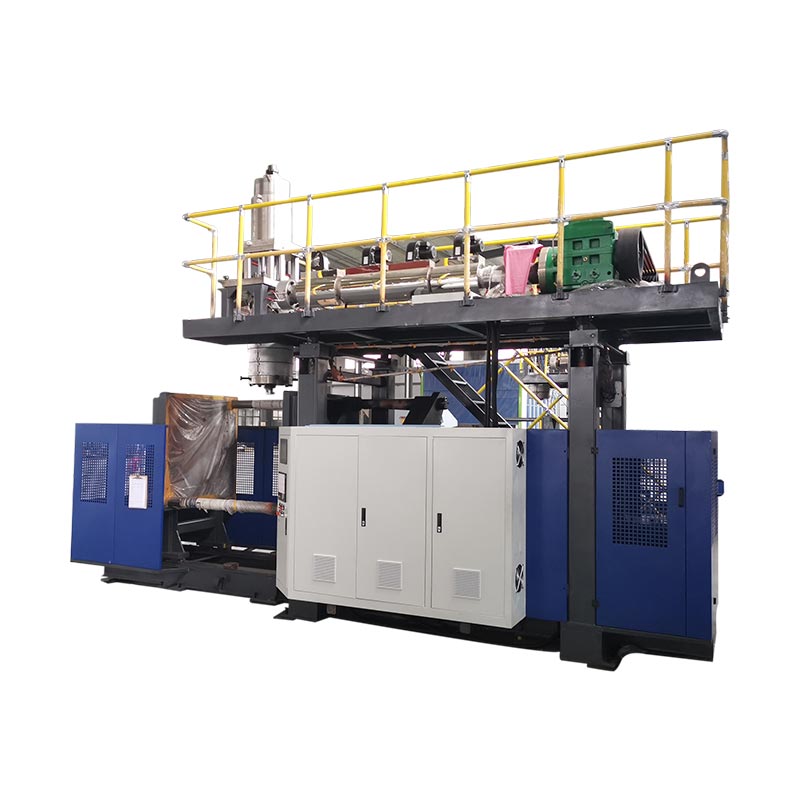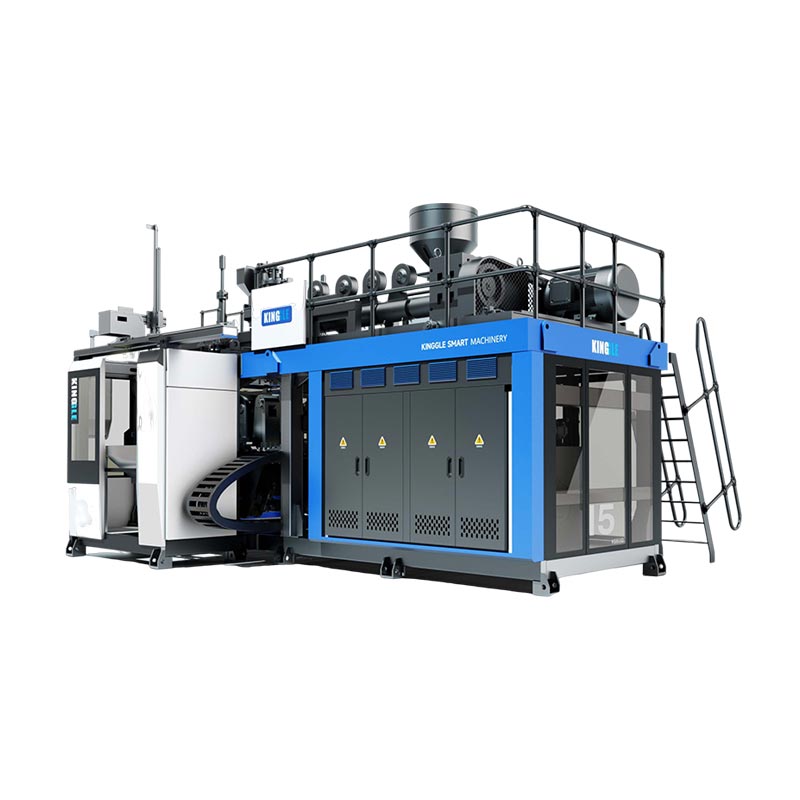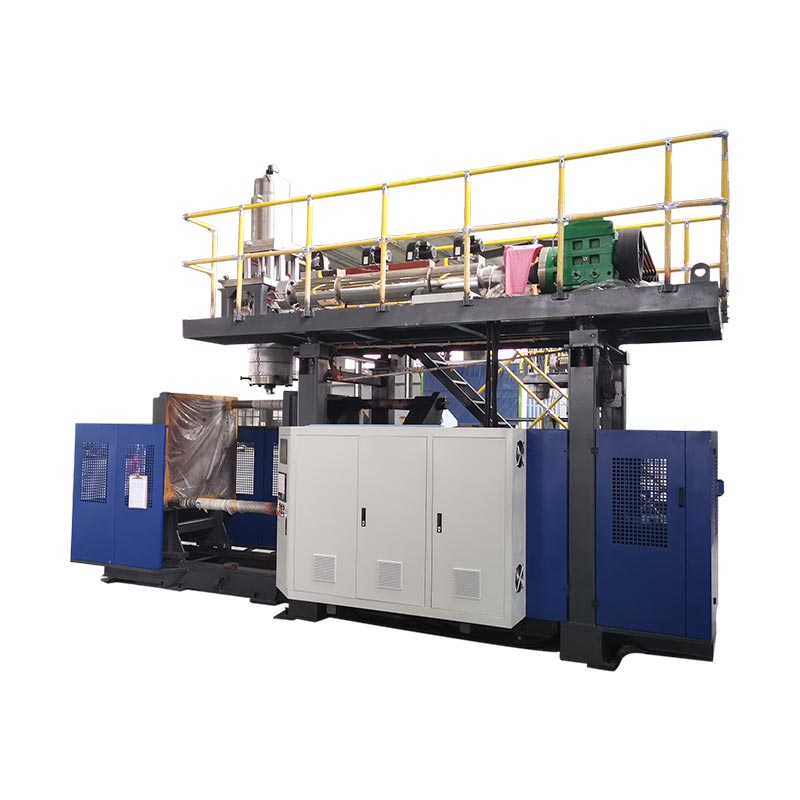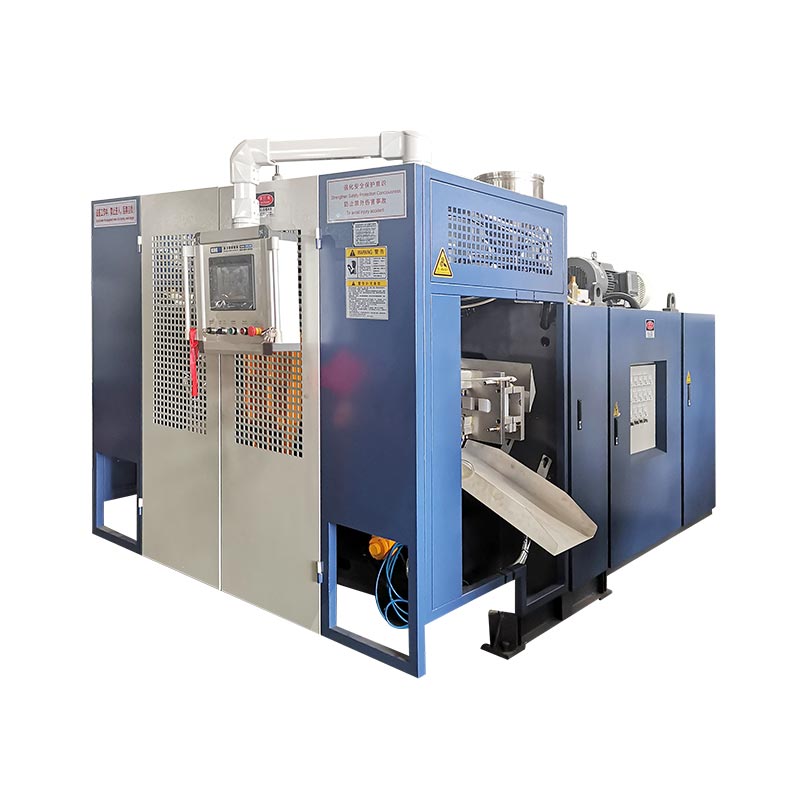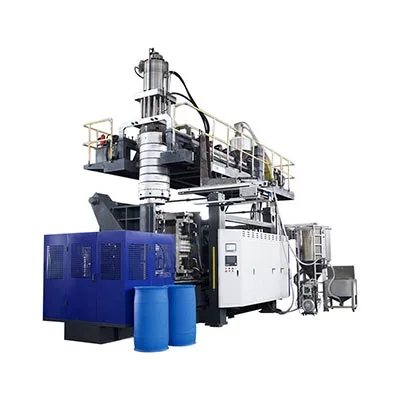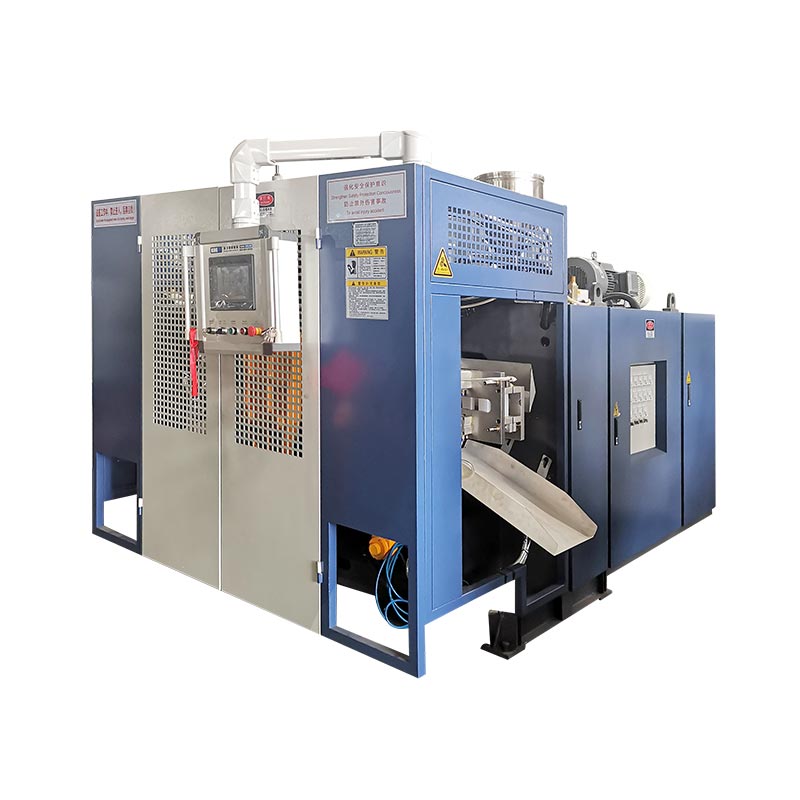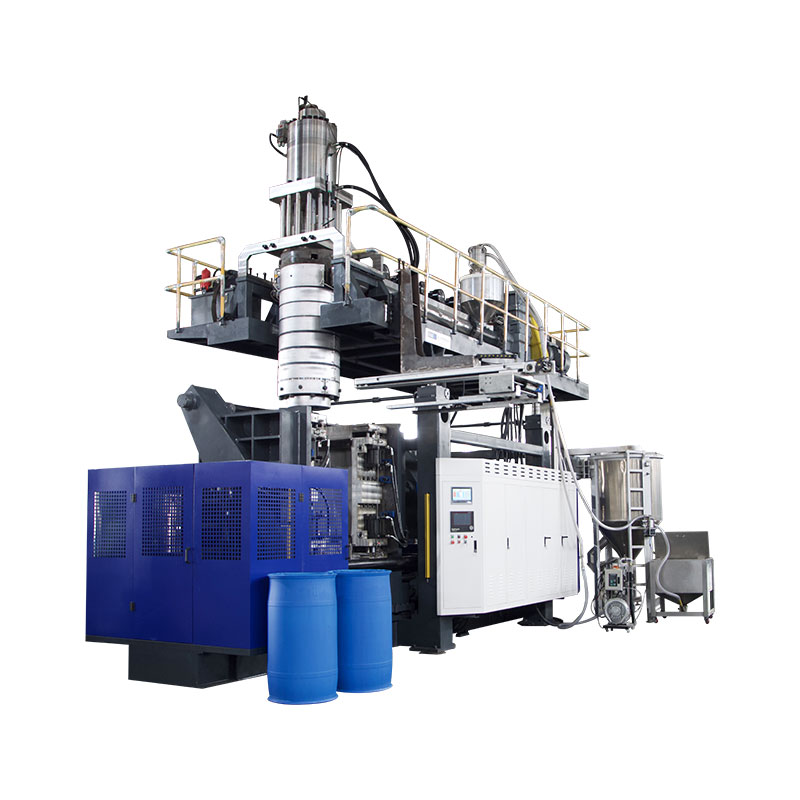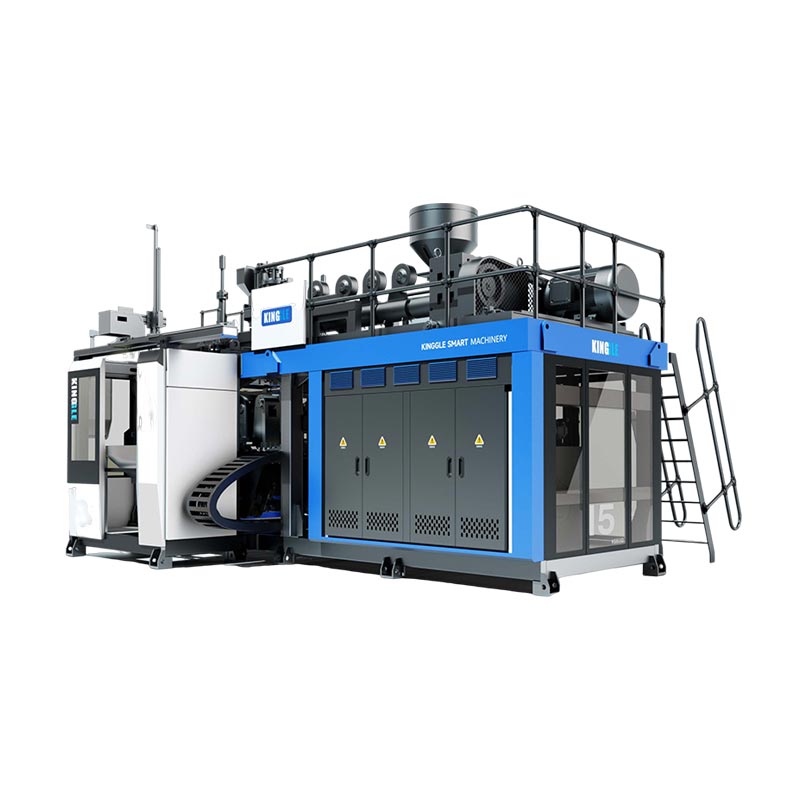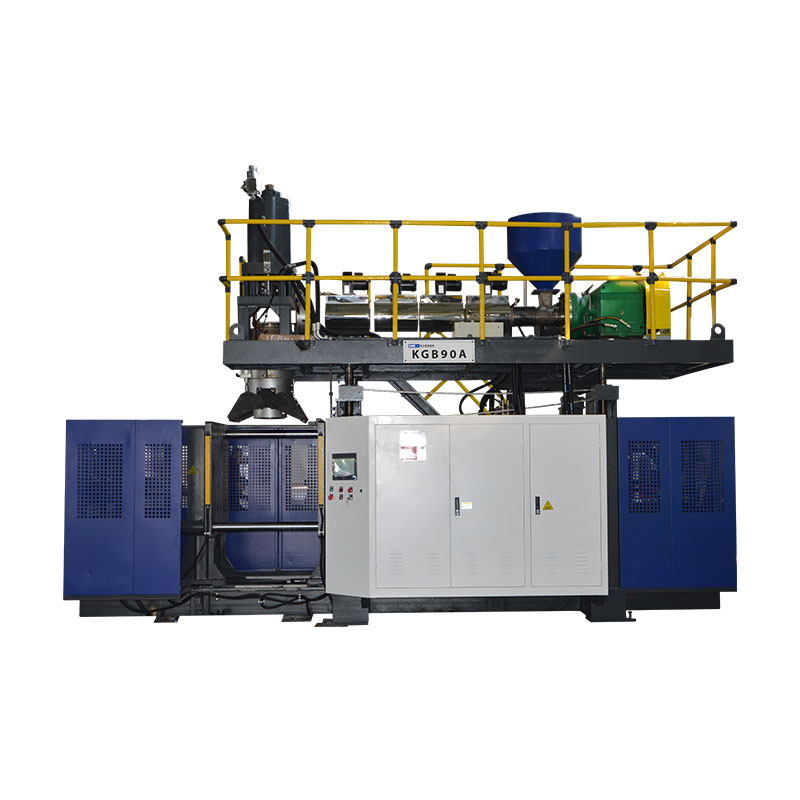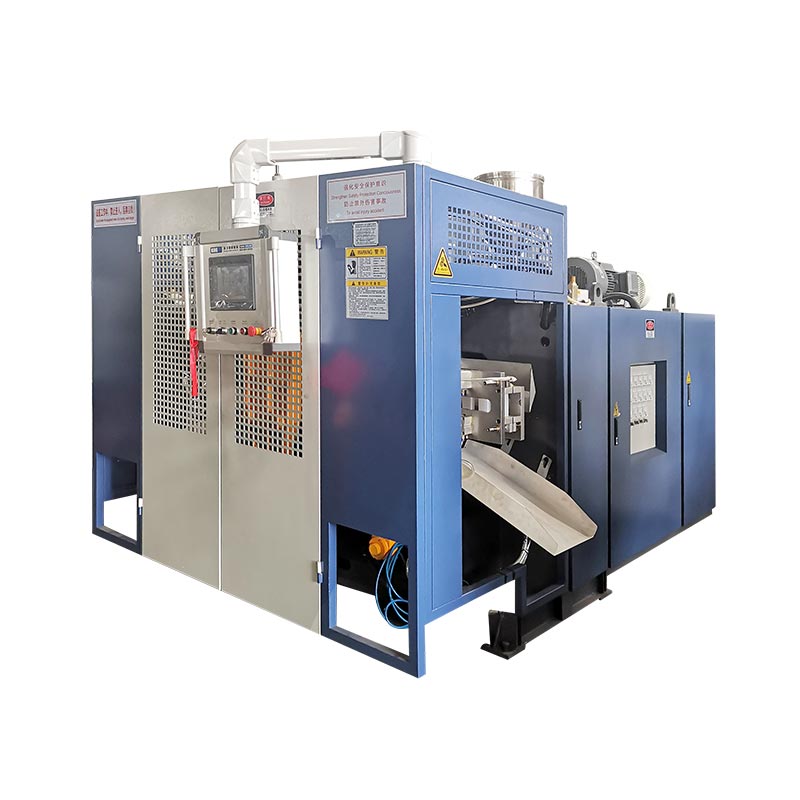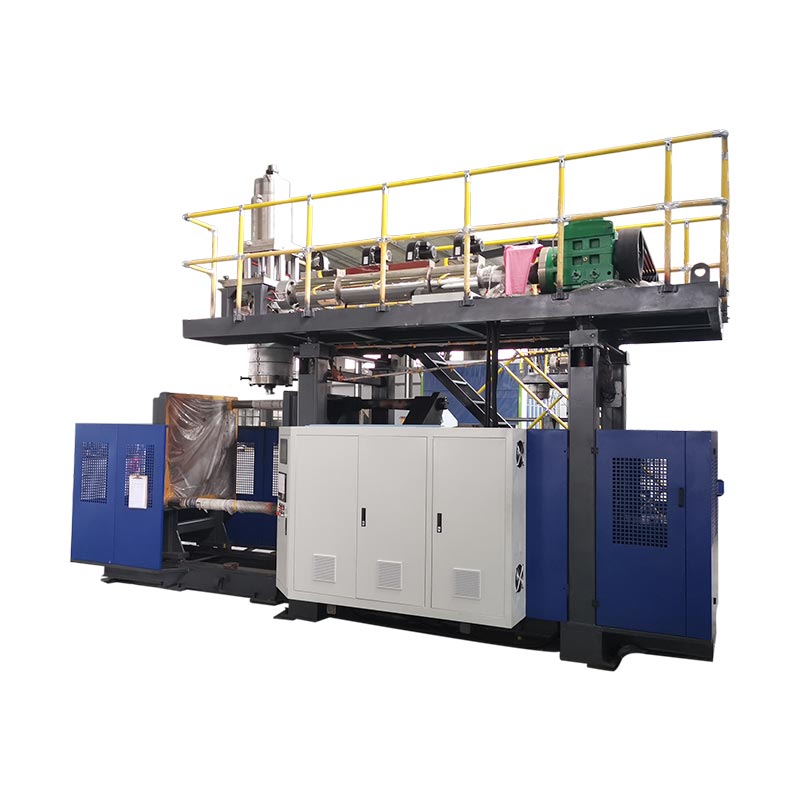
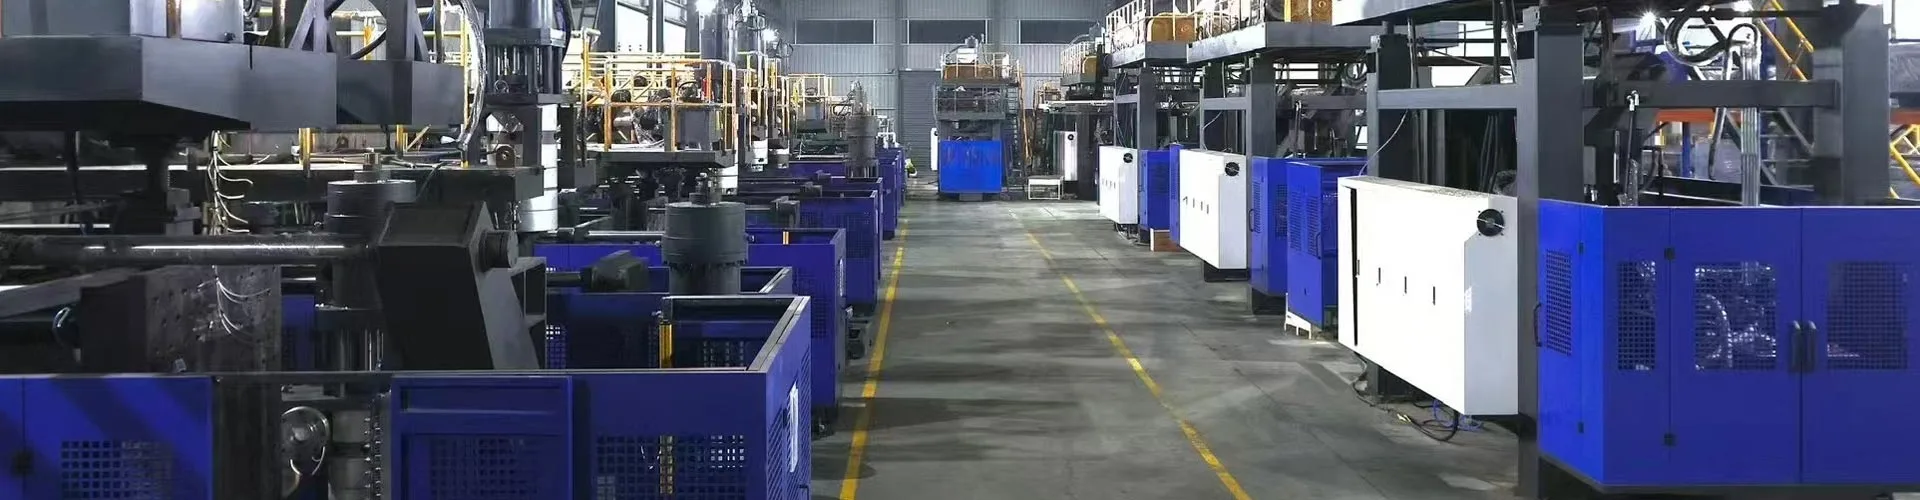
Sehemu kuu za mashine ya kupiga pigo ni mfumo wa kulisha na extrusion, kichwa cha kufa, mold na clamp, mfumo wa kupiga, nyaya za baridi, anatoa na udhibiti, na vifaa vya kuondoa sehemu. Mpangilio wao unategemea mchakato wa ukingo na usanidi wa mashine. Kwa ukingo wa pigo la extrusion, tambua kila sehemu kwa kazi yake na mkusanyiko kabla ya kuzingatia uingizwaji.
Ili kutambua sehemu, tafuta mkusanyiko wake, kuthibitisha kazi yake na kukusanya taarifa muhimu za kiufundi. Picha au jina linalofahamika mara chache huthibitisha ikiwa sehemu mbili za uingizwaji zitafanya kazi kwenye mashine moja.
Tofauti nne huzuia mchanganyiko wa gharama kubwa
- Kichwa cha kufa huunda bomba la plastiki; mold ya pigo huunda nje ya chombo.
- Pini ya kufa au mandrel huunda njia ya kuyeyuka. Pini ya pigo hutoa hewa na inaweza kufanya kazi zinazohusiana na shingo.
- Amri ya kidhibiti, nafasi ya kitendaji na ukuta wa chupa iliyopimwa ni vipande tofauti vya ushahidi.
- Kulinganisha jina la kijenzi ni mwanzo tu wa kitambulisho cha sehemu nyingine.
Tambua aina ya mashine kabla ya kutaja sehemu zake
Thibitisha mchakato kutoka kwa kitambulisho cha mashine na hati za kiufundi. Ukingo wa pigo la extrusion, ukingo wa pigo la sindano na ukingo wa pigo la kunyoosha hufanya bidhaa tupu kupitia mipangilio tofauti ya zana. Orodha ya vipengele ambayo inachanganya zote tatu inaweza kutuma mnunuzi kutafuta maunzi ambayo mashine iliyosakinishwa haitumii.
Katika ukingo wa pigo la extrusion, au EBM, extruder hutoa polima iliyoyeyuka kwa kichwa cha kufa. Kichwa huunda tube ya mashimo inayoitwa parison, ambayo mold hukamata na kuingiza. ya Kingglepigo ukingo mashine mwongozoinafafanua aina za mchakato na kubainisha ukingo wa pigo la extrusion kama uzingatiaji wa vifaa vyake.
Mashine ya kutengenezea pigo la sindano badala yake huunda muundo wa awali karibu na fimbo ya msingi kabla ya kuihamisha hadi kwenye hatua ya kupuliza. Mfumo wa kunyoosha wa PET hutumia preform na operesheni ya kunyoosha. Tofauti hizo ni muhimu wakati wa kutambua zana: mkusanyiko wa msingi wa IBM na PET stretch rod haipaswi kuonekana kwenye orodha ya jumla ya vipuri vya EBM.
Weka makusanyiko, sehemu na nyenzo za mchakato tofauti
Neno "sehemu za ukingo wa pigo" linaweza kumaanisha vifaa vya mashine au bidhaa za plastiki zilizotengenezwa na mchakato. Taja maana inatumika. Parokia inachakatwa na plastiki, sio sehemu ya mashine inayoweza kubadilishwa. Cavity ni kipengele cha mold. Kichwa cha kufa ni mkusanyiko ambao una vipengele kadhaa na utambulisho wao wenyewe.
Tumia uongozi wa kusanyiko unapoomba usaidizi: mashine, mfumo, kusanyiko, kisha sehemu ya mtu binafsi. Kwa mfano, "kichwa cha extrusion, mkutano wa zana, mandrel" ni muhimu zaidi kuliko "pini ya kichwa." Ongeza rejeleo la mchoro au nambari ya sehemu halisi wakati wowote inapopatikana. Hii humpa msambazaji mahali pa kuanzia bila kutegemea lakabu ya ndani.
| Kikundi cha vipengele | Kazi | Ushahidi muhimu wa kitambulisho |
|---|---|---|
| Kulisha na extrusion | Kusambaza, kusambaza, kuyeyuka na kuchanganya resin | Mchoro wa extruder, vipimo vya skrubu/pipa, sahani ya gari |
| Kichwa cha kufa na zana za parokia | Sambaza kuyeyuka na kuunda bomba | Mfano wa kichwa, kuchora zana, marekebisho ya kusanyiko |
| Udhibiti wa Parison | Amri ya mabadiliko kwenye ufunguzi wa zana | Toleo la kidhibiti, kitambulisho cha kitendaji na maoni |
| Mold na clamp | Piga parokia, shikilia chombo na ueleze umbo la nje | Kitambulisho cha ukungu, mchoro wa kiolesura, marejeleo ya mkusanyiko wa kibano |
| Kupiga na baridi | Inflate parison na kuondoa joto | Mchoro wa zana ya kupiga, mzunguko wa hewa na ramani ya mzunguko wa baridi |
| Endesha na udhibiti | Nguvu, mlolongo na kufuatilia kazi | Mipango, sahani za kifaa, programu na matoleo ya vigezo |
| Kuondoa na kumaliza | Ondoa na, ikiwa ni pamoja na, kumaliza bidhaa | Mchoro wa Gripper/fixture na usanidi wa laini ulioidhinishwa |
Lisha na kuyeyusha resin: hopper, screw, pipa na gari
Njia ya kulisha huanza kabla ya screw
Hopper hutoa nyenzo kwa sehemu ya malisho ya extruder. Mradi unaweza pia kujumuisha vipakiaji, viunganishi, vifaa vya kuweka kipimo au urejeshaji wa kusaga tena. Zichukulie kama vifaa vinavyotambulika na violesura tofauti. Uwepo wa hopper hauthibitishi kuwa kusambaza moja kwa moja, kukausha au kuchanganya kunajumuishwa katika usambazaji wa mashine.
Pato linapokuwa si la kawaida, rekodi kiwango cha resini, kura, mchanganyiko na tabia ya kulisha kabla ya kulaumu skrubu. Kizuizi au usumbufu katika utoaji wa nyenzo unaweza kuathiri kile kinachofika kichwani. Timu ya matengenezo inahitaji uchunguzi unaohusishwa na uendeshaji halisi, sio ombi la extruder kubwa zaidi.
Screw, pipa na mfumo wa joto hufanya kazi tofauti
Screw inayozunguka hupeleka na kufanya kazi ya resin ndani ya pipa. Kanda za kupokanzwa huongeza joto chini ya udhibiti wa joto, wakati mchakato pia huendeleza joto kupitia kazi ya mitambo. Vihisi halijoto hutoa maoni katika maeneo yao yaliyosakinishwa. Kwa hivyo, halijoto ya eneo la pipa si kipimo cha moja kwa moja cha kila sehemu ya kuyeyuka kwa maji.
Weka vitambulisho vya hita na vitambuzi tofauti. Kengele ya halijoto ya chini inaweza kuhusisha mzunguko wa nishati, hita, kifaa cha maoni, uwekaji nyaya au usanidi wa kidhibiti. Kubadilisha heater bila kuthibitisha kosa kunaweza kuacha tatizo la awali bila kutatuliwa. Tumia mchoro halisi wa wiring na utambuzi wa umeme uliohitimu badala ya upinzani wa ulimwengu wote au kikomo cha joto.
Hifadhi lazima ilingane zaidi ya ukadiriaji wa nguvu
Injini, sanduku la gia na kiunganishi husambaza mwendo kwenye skrubu. Uunganisho wao wa mitambo na mahitaji ya uendeshaji ni ya mkusanyiko uliowekwa. Injini iliyo na kipimo sawa cha nguvu sio uingizwaji unaofaa kiotomatiki, na skrubu yenye kipenyo sawa cha kawaida inaweza kuwa na jiometri tofauti au maelezo ya unganisho.
Kwa uchunguzi wa skrubu au pipa, toa mchoro asilia, nambari ya serial ya mashine na matumizi ya nyenzo. Kwa uchunguzi wa uendeshaji, jumuisha sahani kamili za injini na sanduku la gia pamoja na marejeleo ya mkusanyiko husika. Hifadhi muelekeo asilia na maelezo ya muunganisho katika picha zilizopigwa kutoka mahali salama. Rekodi hizi husaidia kutofautisha kipengee kilichoshindwa kutoka kwa mkusanyiko mkubwa unaokizunguka.
Unda parokia: kichwa cha kufa, vifaa vya zana na udhibiti wa unene wa ukuta
Kichwa cha kufa hupokea kuyeyuka kutoka kwa extruder na kuisambaza kuelekea zana ya kutoa. Die na mandrel, wakati mwingine hufafanuliwa kama pini ya kufa au vifaa vya msingi, hufafanua kifungu cha annular ambacho huunda bomba. Istilahi hutofautiana kulingana na muundo wa kichwa, kwa hivyo sehemu iliyopewa jina inapaswa kuunganishwa kila wakati kwenye mchoro.
Mold ya pigo hufanya kazi tofauti. Hufunga kuzunguka parokia ya moto na kufafanua nje ya chombo huku hewa inavyopanua plastiki dhidi ya tundu. Kuagiza "kichwa kipya cha ukungu" bila kubainisha ikiwa tatizo linahusu kichwa cha kutolea nje, vifaa vya kutolea nje au ukungu wa pigo huleta utata unaoweza kuepukika.
Vichwa vinavyoendelea na vya kukusanya vina njia tofauti za nyenzo
Mpangilio wa kuendelea-extrusion huunda parini kutoka kwa usambazaji unaoendelea wa kuyeyuka. Kichwa cha kikusanya huhifadhi kiasi cha kuyeyuka na kukitoa wakati wa mzunguko. Uhifadhi wa ziada na kazi za kutokwa hubadilisha mkutano wa kichwa na udhibiti wake. Kikusanyiko cha kuyeyuka pia ni tofauti na kikusanyaji cha majimaji ambacho huhifadhi nishati katika sakiti ya umeme-nguvu.
Tambua usanifu wa kichwa kabla ya kulinganisha mihuri, zana, hita au waendeshaji. Kulinganisha kipenyo cha plagi pekee hakuthibitishi kwamba kiolesura cha kusanyiko, harakati au udhibiti kinaendana.
Kidhibiti ni sehemu moja tu ya udhibiti wa unene wa ukuta
Mfumo wa udhibiti wa parokia huunganisha wasifu ulioratibiwa na harakati za zana kupitia kidhibiti, kianzishaji na mpangilio wa maoni. ya Moogpigo ukingo muhtasari wa sehemuinaelezea vidhibiti, vitendaji na vipengele vya servo kama vipengele tofauti vya ufumbuzi wake. Familia hizi za sehemu zina kazi tofauti ndani ya mfumo wa udhibiti na mwendo.
Maana ya vitendo ni rahisi: skrini ya uingizwaji au kidhibiti haiwezi kuchaguliwa kwa kujitegemea kwa kianzishaji, maoni na kiolesura cha mashine. Muhtasari wa Moog unaelezea familia za sehemu; haitambui ni kifaa gani kimewekwa kwenye mashine fulani ya Kinggle.
Nafasi ya zana na unene wa mwisho wa ukuta lazima pia kubaki tofauti. Ukuta wa chupa bado unategemea tabia ya nyenzo, jiometri ya sehemu na hali ya mchakato. Thibitisha sehemu iliyofinyangwa badala ya kutibu wasifu ulioonyeshwa kama ripoti ya kipimo cha ukutani. Themwongozo wa programu ya parinihuunganisha mabadiliko ya wasifu na maeneo ya bidhaa zilizopimwa.
Sura na kutolewa sehemu: mold, clamp, mfumo wa pigo na kuchukua-nje
Umbo la pigo na kitengo cha kushinikiza kinapaswa kutambuliwa tofauti. Mold ni chombo maalum cha bidhaa. Mkusanyiko wa kubana hutegemeza na kusogeza chombo hicho na kukishikilia kikiwa kimefungwa wakati wa hatua zinazohitajika. Sahani, viongozi, mitungi na utaratibu wowote wa kubeba ni wa usanidi wa mashine, sio moja kwa moja kwa ununuzi wa ukungu.
Kwa maswali ya uingizwaji, picha ya shimo inaweza kutambua bidhaa lakini itafichua machache kuhusu kiolesura cha kupachika. Jumuisha kitambulisho cha zana na mashine husika au mchoro wa ukungu. Theextrusion pigo ukingo mold mwongozo wa kubuniinaeleza kwa nini kaviti, kubana, kupoeza, kiolesura cha kupuliza na njia ya kuondoa lazima zifanye kazi pamoja.
Pini ya pigo sio pini ya kufa
Pini ya kufa au mandrel ni ya chombo cha kutengeneza kuyeyuka. Pini ya pigo ni ya uwasilishaji hewa na, katika usanidi fulani, kutengeneza shingo au mpangilio wa kurekebisha. Zote mbili zinaweza kuitwa "pini" kwenye sakafu ya duka, lakini zinafanya kazi tofauti na zina miingiliano tofauti.
Bidhaa zingine hutumia mpangilio tofauti wa kupiga, ikiwa ni pamoja na kupiga chini. Usiagize pini ya pigo kutoka kwa kiasi cha chupa peke yake. Mwisho wa bidhaa, jiometri ya zana, kupachika, kusogea na muunganisho wa hewa lazima zilingane na muundo ulioidhinishwa. Kazi halisi za pini au mkutano wa kupiga hutegemea muundo huo.
Uondoaji wa sehemu huenea zaidi ya kufungua mold
Mfumo wa kuondolewa lazima uondoe bidhaa iliyoundwa bila uharibifu usiokubalika au kuingiliwa. Kulingana na mradi, kuondolewa kunaweza kuhusisha gripper, roboti, utaratibu mwingine wa kushughulikia au uendeshaji uliofafanuliwa wa mwongozo. Kuondoa mweko, kuchomwa kwa kishikio, kupima uvujaji na kuwasilisha kunaweza kuwa vifaa tofauti.
Mpaka huo ni muhimu wakati sehemu inafikia mashine inayofuata vibaya. Kuashiria au deformation inaweza kutokea baada ya mold kufungua. Rekodi pale inapoonekana kwa mara ya kwanza, ni kituo gani au eneo gani iliitoa, na ikiwa ilikuwepo kabla ya kushughulikiwa. Usitambue kuvaa kwa ukungu kutoka kwa kasoro ambayo imekaguliwa tu baada ya kupunguza na kusambaza.
Thibitisha upeo ulioagizwa wa kuchukua na kumaliza kabla ya kuomba vidole, vidhibiti au vitambuzi vingine. Themashine moja kwa moja na mwongozo wa mstari kamilihutenganisha vitendaji vya mashine kutoka kwa usambazaji wa mkondo wa chini. Kiotomatiki kinapaswa kutambuliwa na usanidi halisi, sio kukisiwa kutoka kwa neno "otomatiki."
Kusaidia mzunguko: hydraulics, baridi, sensorer na udhibiti
Mizunguko ya nguvu na maji
Kwenye mashine ya majimaji, injini na pampu hutoa nguvu ya majimaji. Vali huelekeza au kudhibiti mtiririko, na watendaji hutoa harakati. Pampu ya mafuta inayoendeshwa na servo inabaki kuwa sehemu ya mfumo wa majimaji. Kuiita motor ya umeme haifanyi mashine yote kuwa ya umeme.
Mfumo wa hewa unasaidia kazi maalum za nyumatiki na za kupiga. Vidhibiti, valves, filters, neli na chombo cha kupiga vina majukumu tofauti. Muunganisho unaoonekana kuwa sahihi bado unahitaji kuendana na mahitaji yake ya mzunguko. Tambua vipengele vya majimaji na nyumatiki kutoka kwa msimbo uliopangwa na kamili wa kifaa, si tu ukubwa wa mwili au mwonekano wa mlango.
Baridi ina mizigo kadhaa tofauti
Ukungu unahitaji kuondolewa kwa joto, na mashine inaweza kuwa na mizigo ya ziada ya kupoeza kama vile mafuta ya majimaji au saketi zingine maalum. Chiller, mnara au mfumo wa maji wa mmea unaweza kukaa nje ya usambazaji wa mashine. Weka mipaka ya uwajibikaji kabla ya kutibu vifaa vya mmea vilivyokosekana kama sehemu ya mashine inayokosekana.
Usomaji wa kawaida kwenye usambazaji wa maji kuu hauthibitishi kwamba kila tawi la mold lina mzunguko wa kutosha. Utambulisho wa mzunguko na uchunguzi halisi wa uendeshaji ni muhimu zaidi kuliko dhana moja ya upana wa mstari. Themwongozo wa mahitaji ya matumiziinaelezea jinsi ya kuweka mashine, ukungu na mahitaji ya msaidizi tofauti.
HMI, PLC na vifaa vya maoni havibadilishwi
HMI ni kiolesura cha opereta. PLC hutekeleza mantiki ya udhibiti wa mashine, huku vifaa vya uga vikitoa mawimbi na kutekeleza amri. Ujumbe kwenye HMI hubainisha hali iliyoripotiwa; yenyewe, haithibitishi kuwa skrini ina hitilafu au kwamba kifaa kilichoonyeshwa kimeshindwa.
Hifadhi kengele, hatua ya mzunguko na uchunguzi unaofaa kabla ya kufuta au kubadilisha chochote. TumiaMwongozo wa mipangilio ya HMI na kengelekuandaa rekodi hiyo. Kidhibiti, kiendeshi au uingizwaji wa maoni pia unaweza kuhitaji programu sahihi, vigezo na urekebishaji.
Vifaa vinavyohusiana na usalama vinahitaji uingizwaji na mchakato maalum wa uthibitishaji. Nchini Marekani,Mwongozo wa nishati-hatari wa OSHAinashughulikia hatari za kuhudumia kutokana na nishati zisizotarajiwa au nishati iliyohifadhiwa. Fuata utaratibu mahususi wa mashine ya tovuti kupitia wafanyikazi walioidhinishwa. Si kituo cha HMI au mwongozo wa sehemu za jumla huanzisha ufikiaji salama.
Tazama jinsi sehemu zinavyotofautiana kwenye mashine za Kinggle zinazoendelea na za kikusanya
Mifano halisi ya jukwaa hufanya ramani ya sehemu kuwa muhimu zaidi. ya KinggleUkurasa wa bidhaa wa KGB5Linaelezea mashine inayoendelea ya kituo kimoja yenye utaratibu wa kutafsiri wa kubadilisha ukungu. Jedwali lake linaorodhesha skrubu ya mm 60 na Mitsubishi PLC imetajwa katika maelezo ya kipengele.

TheUkurasa wa KGB100B 120Lbadala yake inaelezea jukwaa la kichwa cha mkusanyiko. Inaorodhesha skrubu ya mm 100 na inaelezea operesheni ya servo ya majimaji, ufungaji wa ukungu wa shinikizo la moja kwa moja na udhibiti wa unene wa ukuta. Mpangilio wake wa kuhifadhi na kutokwa hupa majadiliano ya sehemu muundo tofauti.

| Kipengee | KGB5L | KGB100B | Tofauti inabadilika nini |
|---|---|---|---|
| Kuchapishwa usanifu | Utoaji wa kuendelea wa kituo kimoja | Uchimbaji wa kichwa cha accumulator | Mkutano wa kichwa na mahusiano ya mzunguko |
| Kipenyo cha skrubu kilichochapishwa | 60 mm | 100 mm | marejeleo tofauti ya extruder; kipenyo sio maelezo kamili ya sehemu |
| Mpangilio wa mold uliochapishwa | Ubadilishaji wa ukungu wa tafsiri | Mpangilio usiobadilika wa ufunguzi / kufunga ulioelezewa kwenye ukurasa | Tambua clamp sahihi na mkusanyiko wa harakati |
| Utambulisho wa uingizwaji | Tumia nyaraka za mashine hii kama-ilivyoundwa | Tumia nyaraka za mashine hii kama-ilivyoundwa | Hakuna ubadilishanaji unaofuata kutoka kwa jina la kijenzi kilichoshirikiwa |
Vyanzo: kurasa mbili za bidhaa za Kinggle zilizounganishwa. Maelezo ya usanidi na vipenyo vya skrubu ni maelezo ya katalogi, si vipimo kutoka kwa mashine iliyosakinishwa ya mteja.
Mifano hii inaonyesha kwa nini "skrubu ya Kinggle," "valve ya majimaji" au "kidhibiti cha ukuta" ni maelezo mapana sana ya mpangilio. Hata ndani ya familia moja ya mashine, nambari ya serial, mabadiliko yaliyoidhinishwa na masahihisho ya sasa ya mkusanyiko. Data ya ukurasa wa bidhaa inaweza kupata jukwaa, lakini haiwezi kuchukua nafasi ya bili ya nyenzo iliyojengwa.
Kwa ununuzi, tenga rekodi tatu: orodha inaelezea nini, agizo lilijumuisha nini, na ni nini kilichosakinishwa sasa. Marekebisho ya baadaye yanaweza kuwa yamebadilisha kiendeshi, kihisi au chombo. Sawazisha rekodi hizo kabla ya kuchagua mbadala, hasa wakati sehemu ya zamani hailingani tena na mchoro asili.
Wakati wa uchunguzi wa huduma, weka alama kwenye mfumo mdogo ulioathiriwa kwenye picha ya muhtasari na uambatishe lebo ya sehemu inayoweza kusomeka kando. Unganisha picha zote mbili kwa nambari ya serial ya mashine. Kufunga kwa karibu bila muktadha wa usakinishaji kunaweza kuficha ikiwa kipengee ni cha kiendeshi cha ziada, kifurushi cha majimaji au kiambatanisho.
Tambua uingizwaji sahihi kabla ya kuagiza
Anza na tatizo lililozingatiwa na utambulisho wa sehemu, sio hitimisho kwamba sehemu imeshindwa. Kuta zisizo sawa, harakati za polepole au kengele ya joto inaweza kuwa na sababu kadhaa. Rekodi masharti na uthibitishe kosa kupitia mchakato wa uchunguzi ulioidhinishwa kabla ya kununua mbadala.
Thepigo ukingo kasoro mwongozoni muhimu kwa kuandaa dalili za bidhaa. Kwa vipindi vya huduma, tumiaorodha ya ukaguzi wa matengenezo ya kuzuiapamoja na mwongozo wa mashine iliyosanikishwa. Muhtasari wa sehemu haupaswi kuagiza umri mmoja wa uingizwaji kwa kila resini, mzunguko wa wajibu na mazingira ya uendeshaji.
| Rekodi | Jumuisha | Kwa nini ni muhimu |
|---|---|---|
| Utambulisho wa mashine | Mfano, nambari ya serial na picha ya sahani ya kutambua | Hupata jengo na nyaraka zake |
| Utambulisho wa mkutano | Mfumo, kuchora mkutano, nambari ya sehemu ya asili na marekebisho | Inatofautisha sehemu moja kutoka kwa vitu sawa |
| Maelezo ya kifaa | Kamilisha msimbo wa mtengenezaji na ukadiriaji unaoweza kusomeka | Msimbo kiasi unaweza kuacha tofauti ya usanidi |
| Viunganishi | Uwekaji, shimoni, violesura vya maji, umeme au mawimbi vinavyofaa | Inathibitisha zaidi ya kufanana kwa kuona |
| Badilisha historia | Uingizwaji ulioidhinishwa, marekebisho na mabadiliko ya programu | Inapatanisha mchoro wa asili na mashine ya sasa |
| Ushahidi wa makosa | Kengele, hatua ya mzunguko, vipimo, sampuli zilizowekwa alama na picha salama | Husaidia kutenganisha dalili iliyoripotiwa na kipengee ambacho hakijafanikiwa |
Tumia mlolongo mfupi wa kitambulisho unaodhibitiwa
- Tafuta kipengee kwenye mchoro wa mashine au orodha ya sehemu na urekodi kumbukumbu yake ya mkusanyiko.
- Nasa lebo kamili na usakinishaji unaozunguka kutoka mahali salama, panaporuhusiwa.
- Linganisha violesura vinavyofaa vya kiufundi, vya umeme na vimiminika na maelezo ya mtoa huduma.
- Hati mbadala au masahihisho na upate kibali cha kiufundi kinachohitajika kabla ya usakinishaji.
- Baada ya uingizwaji ulioidhinishwa, thibitisha usanidi unaohitajika, maoni, utendaji wa usalama na matokeo ya bidhaa kabla ya kutoa uzalishaji.
Madarasa ya sehemu tofauti yanahitaji ushahidi tofauti. Hita inahitaji maelezo yake maalum ya umeme na ufungaji. Valve inahitaji kazi sahihi ya mzunguko na usanidi wa kifaa. Chombo cha mitambo kinahitaji kuchora na miingiliano yake. Ubadilishaji wa udhibiti unahitaji ukaguzi wa toleo na vigezo. Picha inaweza kuauni rekodi hizi lakini haiwezi kuthibitisha kila hitaji lililofichwa.
Omba uthibitisho ulioandikwa wa kipengee halisi kilichotolewa na kibadala chochote kilichoidhinishwa. Hifadhi utambulisho wa zamani na mpya katika rekodi ya huduma. Rekodi hiyo ni muhimu zaidi katika kushindwa ijayo kuliko maelezo ya ununuzi ambayo yanasema tu "sehemu moja ya vipuri kwa ajili ya mashine ya ukingo wa pigo."
Lebo isiyoweza kusomeka inahitaji ushahidi zaidi, sio nambari ya sehemu iliyokisiwa. Tumia nafasi ya kuchora, picha za usakinishaji na rekodi ya mashine ili kutatua utambulisho. Usinakili msimbo kutoka kwa mashine iliyo karibu kwa sababu tu sehemu yake inaonekana sawa.
Maswali yanayoulizwa mara kwa mara kuhusu sehemu za mashine ya ukingo wa pigo
Je, ni sehemu gani kuu za mashine ya ukingo wa pigo?
Kwa mashine ya extrusion, makundi makuu ni kulisha na extrusion, kichwa cha kufa na zana, udhibiti wa parini, mold na clamp, kupiga, baridi, anatoa na udhibiti, na kuondolewa kwa bidhaa. Mpangilio halisi unategemea jukwaa na mradi. Tambua mchakato kwanza, kisha utumie nyaraka za mkutano wake ili kutofautisha vifaa vya kawaida, chaguo zilizochaguliwa na wasaidizi tofauti.
Ni tofauti gani kati ya kichwa cha kufa na mold ya pigo?
Kichwa cha kufa hushughulikia polima iliyoyeyuka na kuunda parokia kupitia zana zake za kutoa. Upepo wa pigo hufunga karibu na parokia hiyo na kufafanua nje ya bidhaa wakati wa mfumuko wa bei. Cavity ya mold, kufa au mkutano kamili wa kichwa kwa hiyo ni bidhaa tofauti ya utaratibu. Toa kumbukumbu ya mkusanyiko badala ya kutegemea neno "mold" pekee.
Je pini ya pigo ni sawa na pini ya kufa au mandrel?
Hapana. Pini ya kufa au mandrel ni ya zana ya kuyeyusha na husaidia kufafanua sehemu ya annular. Pini ya pigo huleta hewa na inaweza kuwa na majukumu ya kutengeneza shingo au kurekebisha katika muundo mahususi. Neno "pini" lililoshirikiwa halifanyi vijenzi kubadilishana. Tumia mchoro halisi wa zana ili kutambua kipengee chochote.
Sehemu zinaweza kubadilishwa kati ya mashine tofauti za ukingo wa pigo?
Usichukulie kubadilishana kutoka kwa jina la kawaida, mwonekano sawa au ukadiriaji unaolingana wa kichwa. Msimbo kamili wa kifaa, masahihisho ya mkusanyiko, kupachika, miunganisho na kipengele cha uendeshaji lazima zilingane. Vidhibiti vinaweza pia kutegemea programu, kigezo na upatanifu wa maoni. Mbadala wowote unapaswa kuidhinishwa kwa usanidi uliosakinishwa badala ya kukisiwa kutoka kwa picha ya katalogi.
Ni taarifa gani zinahitajika ili kutambua sehemu nyingine?
Tuma muundo wa mashine na nambari ya serial, nambari ya sehemu halisi, marejeleo ya mchoro wa mkusanyiko, marekebisho na picha wazi za lebo. Jumuisha violesura vinavyofaa, marekebisho yaliyoidhinishwa na kosa lililoonekana. Kwa vifaa vya kudhibiti, hifadhi toleo na rekodi za usanidi pia. Hii inaruhusu uchunguzi kutambua kipengee fulani badala ya aina pana ya vipengele.
Tayarisha sehemu maalum ya uchunguzi
Kwa mashine ya Kinggle, anza na sahani ya mashine, rejeleo la kusanyiko na lebo ya sehemu inayoweza kusomeka. Ongeza rekodi ya tatizo na michoro husika, kisha tuma kifurushi kupitiaUkurasa wa mawasiliano wa Kinggle. Kutambua sehemu iliyowekwa ni hatua ya kwanza kuelekea kuthibitisha uingizwaji sahihi.