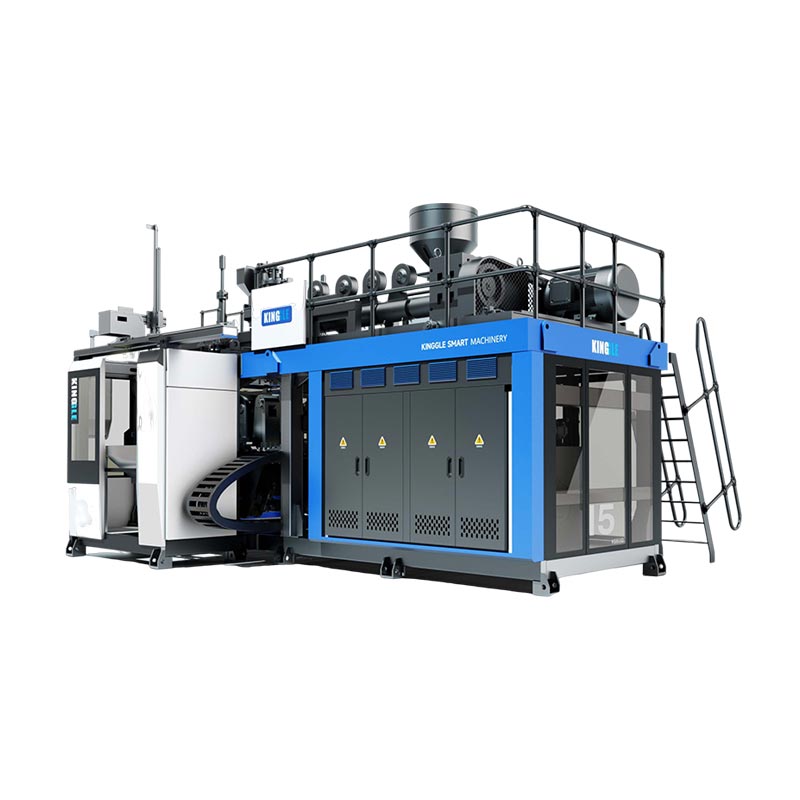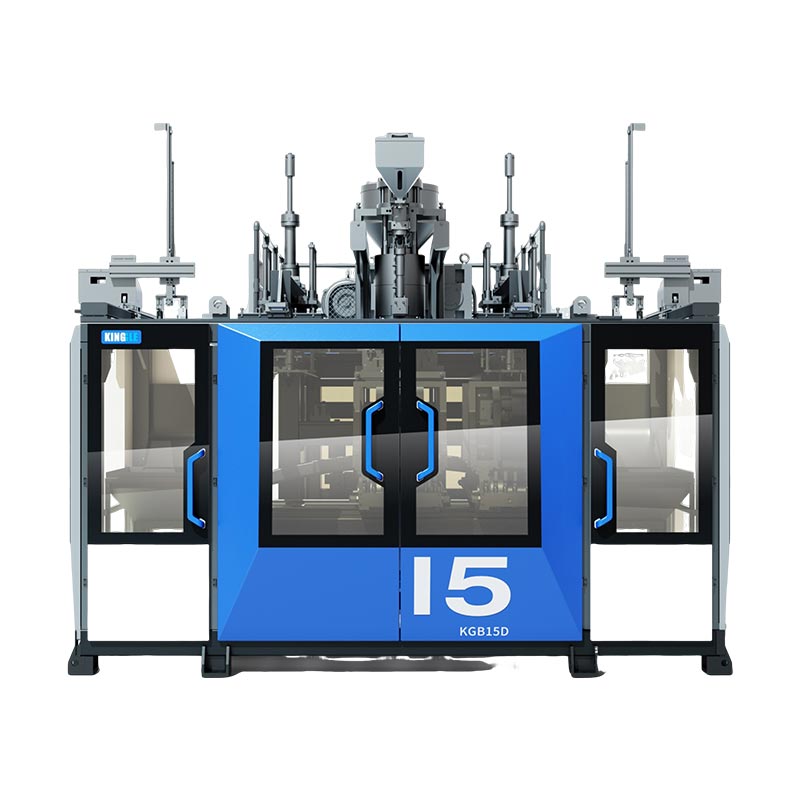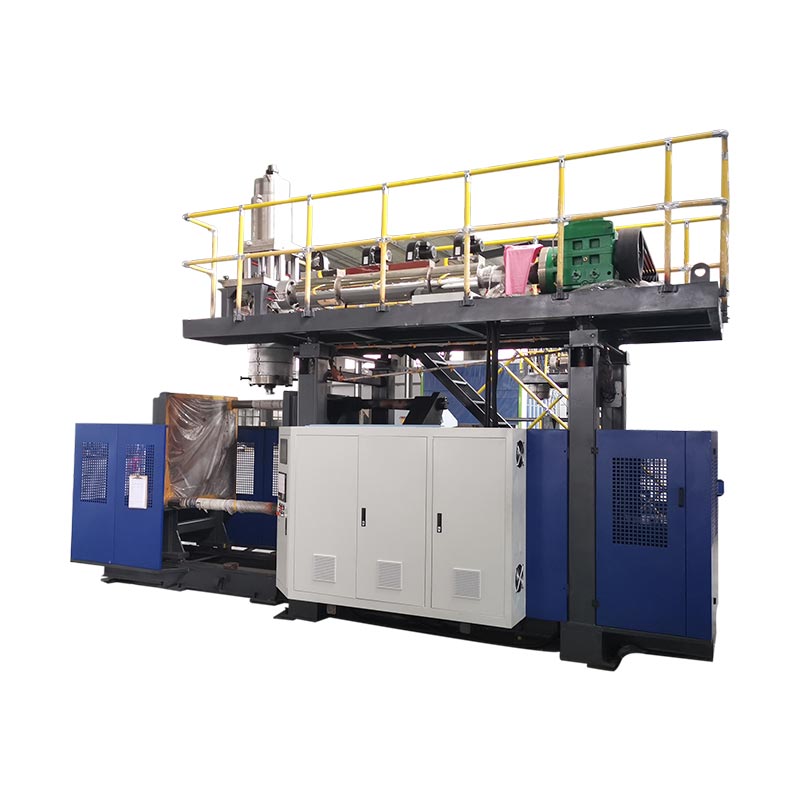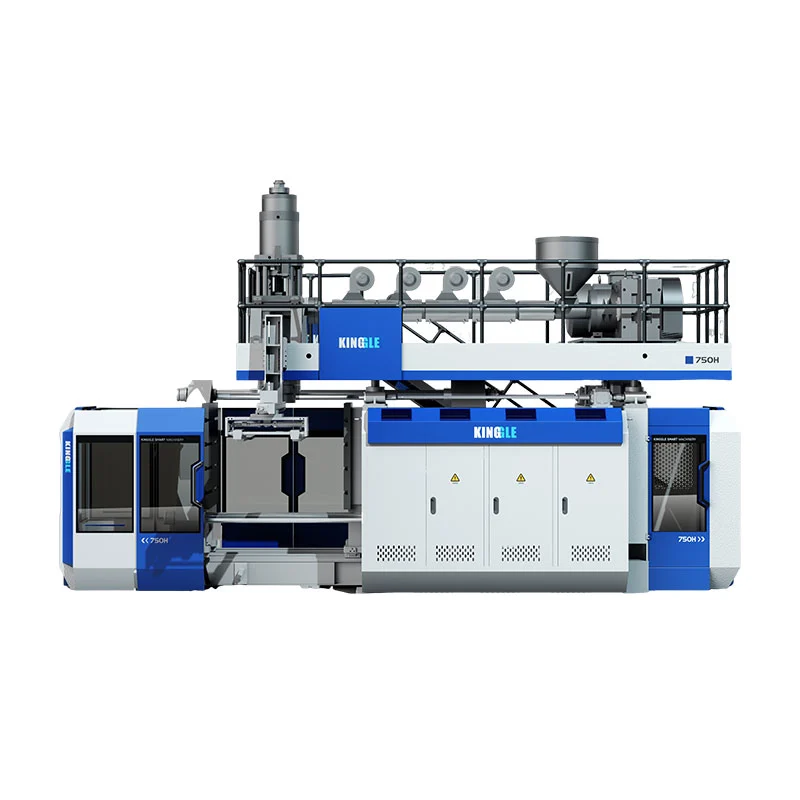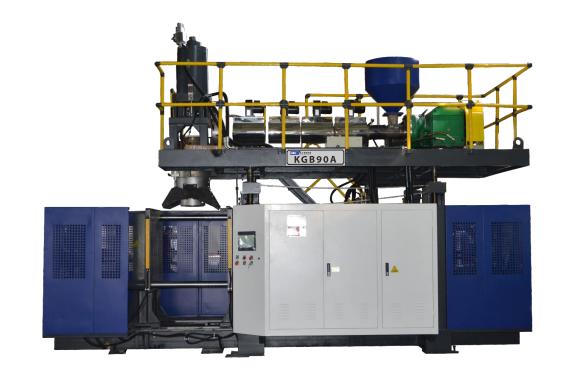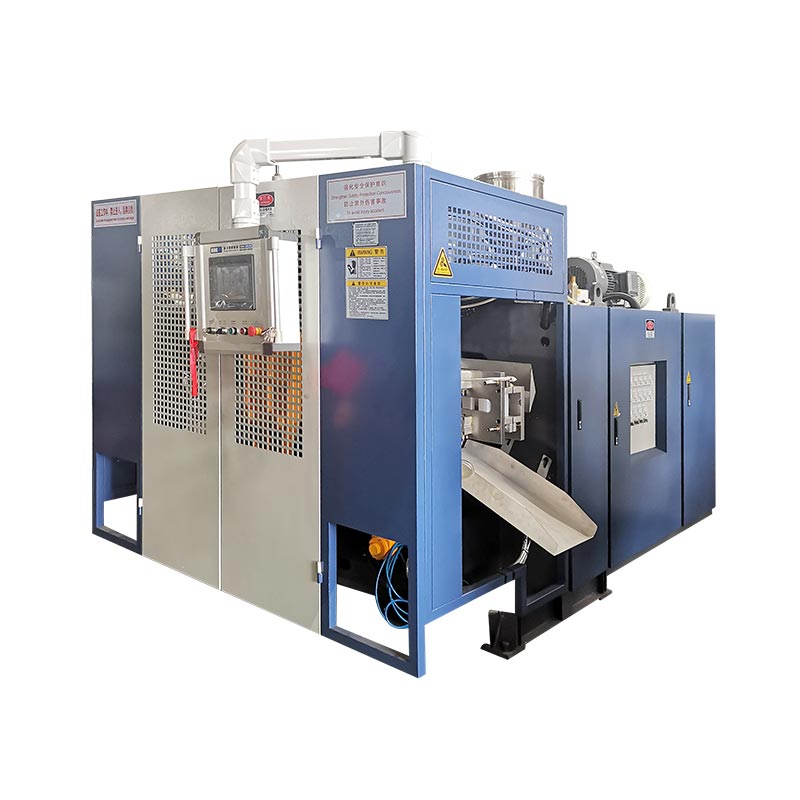
Muda wa mzunguko wa ukingo unapaswa kupunguzwa tu baada ya timu kupima ambapo mzunguko wa sasa unatumiwa na kuthibitisha kuwa sehemu inayokubalika bado inakidhi vipimo vyake.Upoezaji mara nyingi huchukua kizuizi kikubwa zaidi, lakini utoaji wa parokia, mwendo wa kushinikiza, kupuliza, kutolea nje, kuchukua-nje na kusubiri chini ya mkondo pia kunaweza kuweka kasi. Jenga msingi thabiti, taja kikwazo kimoja kilichothibitishwa, badilisha tu kigeu kinachoidhibiti, na kisha ulinganishe pato linalokubalika, usambazaji wa ukuta, vipimo, umbo la baada ya kutolewa, vipimo vya utendaji vinavyohitajika na kasoro kabla ya kuweka mzunguko mfupi, na bidhaa, resini, ukungu, hali ya matumizi na marekebisho ya mwisho ya mapishi yamerekodiwa ili mabadiliko mengine yaweze kurudia matokeo.

Istilahi zinazotumiwa na timu za uzalishaji:uboreshaji wa wakati wa mzunguko wa ukingo wa pigo, wakati wa mzunguko wa ukingo wa pigo la extrusion, wakati wa mzunguko wa mashine ya kupiga chupa, pato la mashine ya ukingo wa pigo, kupunguza mzunguko, uboreshaji wa wakati wa baridi na ufanisi wa uzalishaji wa ukingo wa pigo. Masharti haya yanaelekeza kwenye lengo sawa la biashara, lakini kazi ya kiufundi huanza na mchakato uliopimwa badala ya asilimia inayolengwa.
Maeneo sita ambapo mzunguko unaweza kuzuiwa
| Kizuizi cha mzunguko | Pima kwenye mashine | Ushahidi kabla ya kufupisha | Hitilafu ambayo inaweza kuonekana baadaye |
|---|---|---|---|
| Parison au risasi | Ishara ya kuanza/mwisho inayoweza kurudiwa, urefu wa pango, nafasi ya risasi au kikusanyaji | Uwasilishaji thabiti na uhusiano sahihi na kufungwa kwa mold | Sag, parokia fupi, utando, uzito au mabadiliko ya wasifu |
| Funga na ufunge | Amri, weka maoni na hali ya kukamilika | Mwendo wazi, kufungwa kamili na hali ya mashine iliyoidhinishwa | Mwako, bana uharibifu, kufungwa au mgongano usio kamili |
| Pigo na kutolea nje | Muda, hali ya hewa ya kuingiza mashine na tabia ya shinikizo wakati wa tukio | Mfumuko wa bei kamili, maelezo, uingizaji hewa na kutolewa kwa usalama | Sehemu isiyo kamili, kupiga nje, kushikamana au ufunguzi wa mapema |
| Kupoa | Ugavi na hali ya kurejesha kwa mzunguko, muundo wa joto la mold na hali ya sehemu wakati wa kutolewa | Vipimo thabiti, ukuta, shingo, msingi na sura ya baada ya kutolewa | Warpage, shingo ya mviringo, kupungua, chini ya rocker au trimming ya moto |
| Kutoa nje na chini ya mkondo | Roboti, conveyor, trimmer na mlolongo wa majaribio | Sehemu husafisha kila kiolesura kwa kasi ya uzalishaji | Migongano, msongamano, uharibifu wa kupunguza au rudufu ya majaribio |
01 / MsingiAnza na mzunguko ambao mstari unaendelea
Mradi wa muda wa mzunguko unahitaji sehemu moja ya kipimo inayoweza kurudiwa. Kwenye mstari unaoendelea wa extrusion, hatua hiyo inaweza kuwa ishara inayohusishwa na kata ya parini au kuanza kwa mlolongo unaorudiwa wa mashine. Kwenye mashine ya kukusanyia, utayarishaji unaweza kueleweka vyema kupitia utayarishaji wa risasi, nafasi ya kikusanyaji, kusukuma nje na mlolongo wa ukingo. Chagua ishara inayoonekana mara moja kwa kila tukio kamili la uundaji na uiandike. Usilinganishe lengo la HMI kutoka kwa mashine moja na uchunguzi ulioratibiwa kwa mkono kutoka kwa nyingine.
Mwenyeji wa KinggleMwongozo wa Moog DigiPack IIIinaelezea tofauti kwa uwazi. Kwa upanuzi unaoendelea, kidhibiti kinaweza kuhusisha wasifu wa parokia na muda wa mzunguko na kinaweza kupima muda kati ya ishara zinazofuatana za kuanza. Kwa mashine ya kukusanyia, wasifu wa parison unahusiana na nafasi ya kikusanyaji huku nyenzo zikisukumwa nje. Tofauti hii ni muhimu kwa sababu hariri ya wakati sawa inaweza kuhamisha wasifu wa ukuta kwenye mashine moja huku ikiwa na athari tofauti kwa nyingine.
Rekodi angalau matukio ya kutosha mfululizo ili kuona tofauti za kawaida. Kiwanda kinafaa kuchagua kipindi cha sampuli, lakini lazima kijumuishe muundo halisi wa uendeshaji: vituo vyote kwenye laini ya vituo viwili, sehemu zote za kufa au mashimo, uondoaji wa sehemu ya kawaida na vifaa vya chini vinavyosimamia kutolewa. Kumbuka kengele, vituo vifupi na uingiliaji kati wa kibinafsi kando. Wastani unaojumuisha muda wa kutoweka ambao haujaainishwa huficha mzunguko, huku tukio bora zaidi huficha kujirudia.
Weka sehemu inayokubalika kando ya rekodi ya muda. Nasa masahihisho ya bidhaa na ukungu, kiwango cha resin na kura, rangi au kanuni ya kusaga tena, marekebisho ya mapishi, hali halisi ya halijoto, hewa ya kuingiza mashine na hali ya maji ya kupoeza, uzito wa sehemu, maeneo muhimu ya ukuta, vipimo na majaribio ya utendaji yanayohitajika. Rekodi hii ndio msingi. Jaribio fupi likishindwa, timu inaweza kurudi kwenye mchakato unaojulikana badala ya kuuunda upya kutoka kwa kumbukumbu.
02 / UtambuziFuatilia tukio ambalo linazuia mzunguko unaofuata
HMI nyingi hurahisisha mipangilio ya muda kuhariri. Urahisi huo unaweza kusababisha timu kupunguza idadi kubwa zaidi inayoonekana kabla ya kujua inadhibiti nini. Vunja mzunguko katika vizuizi halisi na uangalie mipaka yao: utayarishaji wa gereza au risasi, uhamishaji wa ukungu, funga na kufuli, harakati za pigo, mfumuko wa bei, kupoeza, kutolea nje, kufungua, kuchukua na kushughulikia chini ya mkondo. Baadhi ya vitalu hutokea kwa mfululizo. Wengine hupishana. Mzunguko wa jumla umewekwa na njia ambayo lazima imalizike kabla ya tukio linalofuata la uundaji kuanza.
Ratiba rahisi ni muhimu zaidi kuliko orodha ya mipangilio. Rekodi ishara ya kuanza na kumaliza kwa kila kizuizi na ulinganishe amri na maoni halisi. Iwapo upoaji utaisha lakini mashine isubiri mawimbi ya roboti, kupunguza muda wa kupoeza kunaweza kuunda sehemu ya joto zaidi bila kubadilisha mzunguko. Ikiwa parokia inayofuata haiko tayari wakati ukungu unarudi, ufunguzi wa haraka hauwezi kuongeza pato. Ikiwa kipunguzaji hakiwezi kufuta sehemu kwa kasi mpya, kikwazo kimesogezwa chini ya mkondo.
ya KinggleMwongozo wa mipangilio ya HMI na kengelehutenganisha maadili yaliyowekwa kutoka kwa maadili halisi kwa sababu hii. Amri inaonyesha kile mtawala aliomba. Hali ya kihisi, maoni ya nafasi na uchunguzi wa kimwili huonyesha kama kitendo kilifanyika. Historia ya kengele ya mashine pia inaweza kufichua mwingiliano wa kwanza au kiruhusu kilichokatiza mfuatano. Kuweka upya kunaweza kuondoa kidokezo bora.
Panga kila ucheleweshaji kabla ya kuhariri kichocheo. Wakati wa uzalishaji unahitajika ili kuunda na kuimarisha sehemu. Muda wa masharti hulinda mwendo au kusubiri hali iliyothibitishwa. Kusubiri kunakoweza kuepukika hutoka kwa roboti iliyochelewa, matumizi yasiyo thabiti, saketi ya kupoeza iliyozuiwa, pango lisilolingana, uthibitishaji wa mikono au msongamano wa chini wa mto. Hasara ya urekebishaji hutokana na uchakavu, uvujaji, ulainishaji duni, vitambuzi vilivyoharibika au matatizo ya mpangilio. Kila darasa lina mmiliki tofauti na marekebisho tofauti.
03 / Kuondoa jotoThibitisha utendakazi wa ubaridi kabla ya kukata wakati wa kupoeza
Sehemu ya LyondellBasellMwongozo wa Ukingo wa Pigo la Polyolefininasema kwamba upoaji huchukua sehemu kubwa ya mzunguko wa ukingo katika programu nyingi za ukingo wa pigo la polyolefin. Mwongozo huunganisha mizunguko mifupi na hali ya uhamishaji joto kama vile halijoto ya kuyeyuka, halijoto ya ukungu, mtiririko wa maji na mtikisiko, huku bado ikihitaji ubora wa sehemu inayotakiwa. Huu ni mwelekeo muhimu kwa uchunguzi, sio seti ya maadili ya Kinggle ya ulimwengu wote.
Anza kwenye chanzo cha baridi na ufuate mzunguko halisi. Rekodi usambazaji wa vipozezi na hali ya kurejesha katika uzalishaji thabiti, si onyesho la baridi tu. Angalia ikiwa ukungu hupokea mtiririko uliobainishwa na ikiwa mizunguko inayolingana imesawazishwa. Tafuta saketi ya joto, hose iliyozuiliwa, chaneli iliyochafuliwa, muunganisho usio sahihi, mfuko wa hewa, muhuri unaovuja au mzigo wa joto ulioshirikiwa na mashine nyingine. Themwongozo wa matumizi ya mashine ya ukingo wa pigoinaelezea kwa nini usambazaji wa mimea na hali ya kuingiza mashine lazima itofautishwe.
Ramani ya ukungu na sehemu iliyotengwa. Usomaji wa uso mmoja hauwezi kuwakilisha mold na kuingiza shingo, maeneo ya pinch, vipini vyenye nene, besi za kina na nyaya tofauti. Tumia mbinu ya kipimo iliyoidhinishwa na mtambo na ulinganishe maeneo yanayoweza kurudiwa. Angalia wakati deformation inaonekana: ndani ya mold, wakati wa kuchukua nje, katika trimming, kwenye conveyor baridi au baada ya sehemu kufikia hali ya chumba. Sehemu ya moto inayoonekana kukubalika kwa dakika moja baadaye inaweza kuonyesha shingo ya mviringo, chini ya rocker, shrinkage au dimensional drift.
Plastiki ya FormosaMwongozo wa Mchakato wa Ukingo wa Pigo la Polyethilini Extrusionhuorodhesha mzunguko mfupi, halijoto ya juu ya ukungu na njia za kupozea zilizoziba miongoni mwa sababu zinazowezekana wakati sehemu ina joto sana. Pia huunganisha upoaji usiotosha wa ukungu na ukurasa wa vita na kushauri kuangalia mtiririko wa maji, halijoto ya ukungu na hali ya mkondo. Mahusiano haya yanasaidia uchunguzi wa kupoeza, lakini kiwango cha resin, ukungu na vipimo vya bidhaa huamua dirisha la uendeshaji linalokubalika.
Usipunguze joto la baridi kwa mazoea. Condensation inategemea uhusiano kati ya joto la uso, joto la kawaida na unyevu. Maji juu au karibu na mold yanaweza kuathiri sehemu na kuunda matatizo ya vifaa au mahali pa kazi. Rekodi hali ya chumba wakati condensation iko karibu na mpaka wa uendeshaji, na ufuate taratibu za baridi, mold na kupanda. Kuboresha usambazaji wa mtiririko au kusafisha mzunguko uliozuiliwa kunaweza kurejesha uhamishaji wa joto bila kusonga lengo la halijoto.
04 / Muundo wa sehemuUsambazaji wa ukuta hubadilisha kiasi cha joto ambacho ukungu lazima iondoe
Mahitaji ya baridi hufuata plastiki katika sehemu. Eneo nene lina nyenzo za moto zaidi kuliko eneo nyembamba na linaweza kubaki laini baada ya kuta za karibu kuwa tayari kwa ejection. Kupanua hatua nzima ya kupoeza kunaweza kulinda eneo hilo moja, lakini pia hushikilia kila eneo lingine kwenye ukungu kwa muda mrefu. Kabla ya kukubali mzunguko mrefu kama jambo lisiloepukika, linganisha ramani ya ukuta iliyopimwa na hitaji la muundo na upana unaotarajiwa kutoka kwa pango hadi pango.
Mwongozo wa Moog DigiPack III unaoandaliwa na Kinggle unaeleza kuwa upangaji wa programu kwenye parokia hudhibiti pengo la kufa kwenye urefu wa bidhaa. Pia huunganisha sehemu za ukuta nzito zisizohitajika na ubaridi mrefu na inaeleza kuwa wasifu unapaswa kuthibitishwa dhidi ya unene wa ukuta uliopimwa kwenye vyombo vya majaribio. Tumia uhusiano huu kwa uangalifu. Kuondoa nyenzo si njia ya mkato ya muda wa mzunguko isipokuwa sehemu iliyorekebishwa bado inakidhi uzito, kiwango cha chini cha ukuta, athari, upakiaji wa juu, kushuka, shinikizo, ukinzani wa kemikali na mahitaji ya vipimo yanayotumika kwa bidhaa.
Kwanza tafuta eneo la moto au potofu kwenye sehemu ya kumaliza. Kisha kuunganisha nafasi hiyo kwenye programu ya parison, kunyoosha mold, pinch-off na mzunguko wa baridi. Msingi mzito unaweza kutoka kwa wasifu, kukamata mkia au jiometri. Kipini cha moto kinaweza kuhusisha utando, kunyoosha ndani, uingizaji hewa au baridi. Shingo yenye joto inaweza kuhusisha mguso wa pigo, kuingiza baridi, nyenzo za ziada au kutolewa kuchelewa. Themwongozo wa programu ya parinihutoa mbinu inayotegemea kipimo ya kusogeza nyenzo za wasifu badala ya kuhariri pointi kwa mwonekano.
Muundo wa ukungu pia huweka njia inayopatikana ya kuhamisha joto. Uwekaji wa chaneli, njia ya mtiririko, viingilio, ujenzi wa shingo, uingizaji hewa, mguso wa uso na muundo wa mstari wa kutenganisha unaweza kuzuia jinsi sehemu inavyotengemaa haraka. Tumia Kinggle'sextrusion pigo ukingo mold mwongozo wa kubuniwakati eneo moja la moto linabaki baada ya huduma na usambazaji wa ukuta ulioidhinishwa umethibitishwa. Kizuizi cha ndani kinachoendelea kinaweza kuhitaji marekebisho ya ukungu, sio mabadiliko mengine ya saa.

Weka uzito wa sehemu iliyoidhinishwa kama matokeo, sio udhibiti pekee. Sehemu mbili zilizo na uzito sawa zinaweza kuwa na usambazaji tofauti wa ukuta na tabia ya kupoeza. Sehemu au pima maeneo ambayo yanasimamia utendakazi, na uangalie umbo la baada ya kuondolewa kwa wakati uliobainishwa na mpango wa udhibiti wa bidhaa. Hivi ndivyo kazi ya unene wa ukuta inakuwa ushahidi muhimu wa mchakato badala ya madai ya jumla kuhusu uokoaji wa nyenzo.
05 / Mantiki ya mashineMashine zinazoendelea na za kukusanyia hazishiriki muundo mmoja wa wakati
Kwenye mashine ya ukingo inayoendelea ya pigo la extrusion, mtoaji hutoa parokia kila wakati huku kituo kimoja au zaidi cha ukungu kikipita kwenye mlolongo wao. Muda wa mzunguko, urefu wa parokia, muda wa kukata na mpango wa unene wa ukuta kwa hiyo unaweza kuunganishwa. Ikiwa mzunguko unabadilika, mtawala lazima bado aweke wasifu uliokusudiwa kando ya paroni ya mwili na ndani ya ukungu. Mlolongo mfupi wa kituo unaohamisha wasifu sio mabadiliko ya kasi ya upande wowote.
Mwongozo wa kidhibiti cha Moog unaelezea udhibiti wa wasifu unaotegemea wakati kwa mashine zinazoendelea na udhibiti unaotegemea nafasi kwa mashine za kikusanya. Katika usanidi unaoendelea, inaweza kubainisha muda wa mzunguko kutoka kwa muda kati ya mawimbi ya kuanza kama vile kupunguzwa kwa parison mfululizo. Katika usanidi wa kikusanya, wasifu wa ukuta hufuata nafasi ya kikusanyaji wakati wa kusukuma nje. Tofauti hii iliyochapishwa ndiyo sababu mtambo unapaswa kutambua hali ya mashine na kidhibiti kabla ya kuazima mbinu ya muda wa mzunguko kutoka kwa laini nyingine.
Mashine ya kukusanyia pia inapaswa kuandaa risasi inayohitajika wakati mlolongo wa ukingo unaendelea. Uliza ikiwa uwekaji plastiki au mkusanyiko utakamilika kabla ya ukungu kuwa tayari kwa risasi inayofuata. Ikiwa kikusanyaji bado kinajaza, kupunguza sekunde kutoka kwa ufunguzi wa ukungu kunaweza kupunguza mzunguko kamili. Ikiwa mkusanyiko unamaliza mapema, njia ya ukingo na baridi inaweza kuwa kizuizi. Rekodi utayarishaji halisi wa risasi, mto au nafasi ya mwisho, hali ya kuyeyuka na uzito wa sehemu badala ya kuashiria utayari kutoka kwa thamani moja inayolengwa.
Mpangilio wa kituo hubadilisha ratiba ya matukio pia. Mashine inayoendelea ya stesheni mbili inaweza kutumia kituo kimoja huku nyingine ikipoa au kutoa sehemu, lakini kifaa cha extruder, die head, mwendo wa kuhamisha, mfumo wa kupoeza na vifaa vya chini vya mkondo lazima viunge mkono mwingiliano. ya Kingglekituo kimoja dhidi ya ulinganisho wa vituo viwiliinaelezea uamuzi huu wa uwezo. Mipangilio ya vichwa vingi na ya mashimo mengi huathiri sehemu kwa tukio na usawa kati ya maduka au cavities; yamwongozo wa vichwa vingi dhidi ya mashimo mengihutenganisha masharti hayo.
Tumia dhehebu sahihi unapolinganisha mashine. Tukio la kuunda sio sehemu moja kila wakati. Hesabu sehemu zinazokubalika kutoka kwa vichwa, mashimo na stesheni zote husika, kisha ujumuishe vikwazo vinavyofanya sehemu hizo ziuzwe. Mashine yenye mwendo wa kukauka haraka bado inaweza kutoa sehemu chache zinazokubalika kwa saa ikiwa upanuzi, upoaji, upunguzaji au uthabiti wa ubora hauwezi kuendana na kasi.
06 / MlolongoRejesha muda wa kusubiri bila hatari zinazoingiliana
Baada ya baridi na utoaji wa parini hueleweka, chunguza mapungufu kati ya vitendo. Ucheleweshaji unaweza kuwa wa kihistoria badala ya lazima, lakini pia unaweza kutoa kibali, uimarishaji wa shinikizo, kutolea nje, uthibitishaji wa ishara au kukabidhi kwa usalama. Tambua hali ambayo kila ucheleweshaji hulinda. Kisha angalia ikiwa kidhibiti tayari kina maoni ya kuaminika kwa hali hiyo. Kubadilisha kusubiri kwa kudumu na mawimbi ya kukamilisha yaliyothibitishwa kunaweza kuboresha uwezo wa kujirudia, lakini tu wakati muundo wa mashine na mantiki ya udhibiti ulioidhinishwa inavyoiunga mkono.
mwenyeji ni Kingglemwongozo wa uendeshaji wa mashine ya ukingo wa pigo moja kwa mojahutenganisha kategoria za muda kama vile kufunga ukungu, muda wa pigo, vitendo vinavyohusiana na moshi, ufunguaji mdogo wa ukungu, mwendo wa pigo na ucheleweshaji wa roboti. Mwongozo huu unafungamanisha thamani mara kwa mara na hali halisi ya bidhaa au uzalishaji. Kiolesura chake kinatumika kwa familia ya mashine iliyorekodiwa na inaweza kutofautiana kwa mtindo, chaguo au toleo la programu, kwa hivyo haipaswi kugeuzwa kuwa orodha ya jumla ya sekunde zinazopendekezwa.
Tazama mlolongo wa kimwili katika hali zilizopunguzwa na kudhibitiwa zinazoruhusiwa na utaratibu wa mashine. Thibitisha kuwa hosi, nyaya, pini za kulipua, cores, vifaa vya kutolea nje na sehemu hubaki wazi kupitia njia nzima. Soma amri na maoni pamoja. Ikiwa mwendo utafikia nafasi mapema lakini mfuatano bado unasubiri, tafuta unaoruhusu. Maoni yakifika kwa kuchelewa au mara kwa mara, rekebisha kitambuzi, utaratibu au sababu ya matumizi kabla ya kupunguza kipima muda kilichokuwa kinafunika.
Kazi ya mkondo wa chini ni ya kalenda ya matukio sawa. Roboti inaweza kuondoa ukungu haraka lakini ikaweka sehemu kwenye kofi ambayo tayari imejaa. Trimmer inaweza kuhitaji joto la sehemu thabiti. Kijaribu kinachovuja kinaweza kuwa kizuizi baada ya pato la mashine kupanda. Rekodi urefu wa foleni na sababu za kuacha kupitia ukimbiaji endelevu wa kwanza, sio tu wakati wa mizunguko michache kwenye mashine. Mzunguko wa mashine salama wa haraka zaidi haufai ikiwa itasogeza kasoro au msongamano wa kituo kimoja.
07 / JaribioTekeleza jaribio la muda la mzunguko linalodhibitiwa ambalo mabadiliko mengine yanaweza kurudia
Jaribio la manufaa huanza na swali kama vile "Je, mzunguko wa mold B unazuia utoaji salama?" au "Je, kuchelewa kwa roboti kusalia baada ya kitambuzi kuthibitishwa?" Haianzi na "Fanya mzunguko haraka." Taja kikwazo kinachoshukiwa, mabadiliko, jibu linalotarajiwa na sehemu ya ukaguzi ambayo inaweza kukataa kesi. Mpe mtu mmoja kudhibiti uhariri wa mapishi na mtu mmoja kurekodi matokeo ili marekebisho kadhaa yasifanyike kati ya sampuli.
-
Zuisha msingi ulioidhinishwa.Hifadhi au uchapishe mipangilio iliyotolewa, tambua kifurushi cha bidhaa na uhifadhi sampuli zinazokubalika. Rekodi tofauti halisi ya mzunguko na matokeo yanayokubalika chini ya hali dhabiti.
-
Taja kikwazo kimoja.Tumia ratiba ya matukio, ramani ya kupoeza, usomaji wa matumizi, historia ya kengele na uchunguzi wa chini. Andika ushahidi unaoonyesha kikwazo hiki.
-
Bainisha mabadiliko yanayoruhusiwa.Tumia nyaraka za mashine, ukungu na resin. Weka kikomo cha marekebisho kinachodhibitiwa na eneo la kurudi. Usibadilishe kigezo kingine wakati wa dirisha la uchunguzi.
-
Weka vichochezi vya kukataa.Jumuisha ishara zinazofaa kama vile pango isiyo imara, mwendo usio kamili, sehemu za moto au zinazobandika, kurasa zinazozunguka, kusogea kwa sura, uzito au kushindwa kwa ukuta, mweko, mlipuko, kengele, msongamano au tabia isiyo salama.
-
Kukimbia kwa njia ya utulivu.Weka alama kwa sehemu kwa wakati, kituo, kichwa au cavity. Usihukumu hali mpya kutoka kwa kipande cha kwanza ikiwa kigezo kilichobadilishwa kinahitaji muda ili kufikia hali mpya thabiti.
-
Pima dirisha la uzalishaji lililokubaliwa.Tumia ukaguzi wa kuona, uzito, ukuta, dimensional na utendaji unaodhibitiwa. Jumuisha upunguzaji wa mkondo wa chini, majaribio na upakiaji wakati wanafafanua sehemu inayoweza kuuzwa.
-
Weka, kataa au chunguza.Hifadhi mabadiliko tu wakati dirisha lililofafanuliwa linapita na matokeo yanayokubalika yanaboreshwa. Rejesha msingi ikiwa ubora au udhibiti unazorota. Fungua hatua ya zana, matumizi au matengenezo wakati jaribio linafichua sababu halisi.
Mpango wa sampuli unapaswa kuendana na mstari. Kwenye mashine ya vituo viwili, jumuisha pande zote mbili. Kwenye usanidi wa vichwa vingi, hifadhi utambulisho wa kichwa. Kwenye ukungu wenye mashimo mengi, hifadhi utambulisho wa tundu inapowezekana. Wastani unaweza kuficha mzunguko mmoja wa moto au pato moja nyembamba. Thepigo ukingo kasoro mwongozoinaonyesha jinsi mifumo isiyobadilika na nasibu inaongoza kwa ukaguzi tofauti.
Rekodi za majaribio zinapaswa kujumuisha thamani ya zamani, thamani mpya, wakati wa mabadiliko, mtu anayewajibika, usambazaji halisi wa mzunguko, sehemu ya nyenzo, hali ya matumizi, vitambulisho vya sampuli, matokeo yaliyopimwa, kukataliwa na uamuzi wa mwisho. Picha ni muhimu kwa umbo na eneo lenye kasoro, lakini hazibadilishi vipimo. Ikiwa mchakato unarudi kwa msingi, rekodi hiyo pia. Jaribio lisilofanikiwa bado linaweza kuzuia mabadiliko mengine kutoka kwa kurudia wazo sawa.
08 / UwezoKokotoa matokeo kutoka kwa sehemu zinazokubalika, sio mwendo wa mzunguko-kavu
Pato la mzunguko wa kavu huelezea harakati za mashine bila nyenzo kamili, mzigo wa baridi na wa kukubali sehemu. Ni muhimu kwa kuangalia uwezo wa mwendo, lakini sio ahadi ya uzalishaji unaoweza kuuzwa. Hesabu ya uzalishaji lazima itumie sehemu halisi, resini, ukungu, hesabu ya kichwa au tundu, mfumo wa kupoeza, vifaa vya chini ya mkondo na njia ya kukubalika. Hii ndio sababu ya Kingglemchakato wa habari wa mradiinauliza mahitaji ya ukubwa wa bidhaa, uzito, nyenzo, unene na pato kabla ya kupendekeza mashine.
Pima matokeo yanayokubalika moja kwa moja kwenye kidirisha wakilishi cha uzalishaji. Hesabu tu sehemu zinazopitisha vigezo vilivyobainishwa vya kutolewa, na rekodi vituo vilivyopangwa, vituo visivyopangwa, upotezaji wa usanidi na kukataliwa kando. Usiwafiche ndani ya kipengele kimoja cha ufanisi ambacho hakijaelezewa. Ikiwa mstari hutoa sehemu kadhaa kwa kila tukio, patanisha hesabu kwa kituo, kichwa au cavity ili pato lililozimwa lisipotee ndani ya jumla.
| Kipimo | Hesabu au uchunguzi | Tumia | Hitilafu ya kawaida ya kuripoti |
|---|---|---|---|
| Mzunguko wa sekunde | Muda kati ya tukio sawa katika mizunguko thabiti inayorudiwa | Inaonyesha kasi ya tukio la mashine na utofauti | Kuripoti tukio fupi zaidi |
| Sehemu kwa kila tukio | Sehemu za kimwili zinazokubalika iliyotolewa na tukio moja kamili la kuunda | Huunganisha vichwa, mashimo na vituo kwa sauti | Kwa kudhani kila duka linazalisha |
| Matokeo ya kinadharia ya kila saa | (3,600 / sekunde za mzunguko) × sehemu kwa kila tukio | Ulinganisho wa kupanga katika hali zisizoingiliwa | Kuita matokeo ya uzalishaji wa uhakika |
| Toleo la kila saa linalokubaliwa | Sehemu zinazokubalika / saa za uzalishaji zilizozingatiwa | Inaonyesha pato linaloweza kutumika kutoka kwa kifurushi cha bidhaa kilichojaribiwa | Kuhesabu kusafisha, kusanidi au sehemu zilizokataliwa |
| Badilisha matokeo | Toleo linalokubalika baada ya kutoa lililokubaliwa hapo awali, chini ya hali zinazolingana | Huchunguza kama hariri iliboresha lengo halisi | Kulinganisha bidhaa tofauti, zamu au huduma |
Ripoti ubora kando na kasi. Jumuisha matokeo ya uzito na ukuta, vipimo muhimu, matokeo ya mtihani wa utendaji, hesabu iliyopunguzwa au iliyopunguzwa, hali ya matumizi na marekebisho ya mapishi. Kupunguza kwa sekunde mbili hakuna maana ya pekee bila mzunguko halisi, hesabu ya sehemu, mavuno yaliyokubaliwa na masharti ya mtihani. Kwa hivyo, kifungu hiki hakichapishi lengo la kuboresha asilimia. Matokeo lazima yatokee data ya laini ya mnunuzi.
Kwa mashine mpya au ukungu, fafanua mbinu ya kutoa kabla ya jaribio. ya KinggleMwongozo wa mtihani wa kukubalika wa kiwandainaelezea jinsi ya kuunganisha kipimo kilichopimwa na hali halisi ya bidhaa, nyenzo, ukungu na matumizi. Tumiaorodha ya kuanzakuanzisha hali thabiti kabla ya muda, namwongozo wa mabadilikokuweka upotezaji wa usanidi kando na uzalishaji thabiti.
09 / MipakaSitisha jaribio wakati mchakato unapoteza udhibiti
Simamisha na urejeshe hali iliyoidhinishwa ikiwa ulinzi, muunganisho, kituo cha dharura au udhibiti wa nishati hatari haufanyi kazi inavyokusudiwa. Simamisha kwa harakati zisizotarajiwa za mashine, hatari ya kugongana, tabia isiyo ya kawaida ya majimaji au nyumatiki, vijenzi vya shinikizo vilivyoharibika, joto la juu la umeme, uvujaji au kutokubaliana kati ya maoni yaliyoonyeshwa na msimamo wa mwili. Kazi ya muda wa mzunguko hairuhusu kamwe utendakazi karibu na kosa.
Ushahidi wa sehemu pia unaweza kusitisha kesi. Tazama parokia ambayo haifiki tena katika mkao ufaao, kufungwa kwa ukungu bila kukamilika, mmweko unaopanda, uzani usio thabiti, kuta nyembamba muhimu, milipuko, maelezo yasiyo kamili, kukwama, uharibifu wa trim, warpage, shingo za mviringo, chini ya rocker, kupungua au kushindwa kwa mtihani wa utendaji. Mwongozo wa mchakato wa Formosa huunganisha baadhi ya dalili hizi na joto jingi, upoaji usiotosha, mzunguko mfupi au hali ya njia ya kupoeza. Tumia dalili ili kufungua upya utambuzi sahihi badala ya kuongeza muda wa baridi bila kupata sababu.
Kuongezeka wakati kikwazo kinahitaji mabadiliko ya njia ya ukungu, urekebishaji wa pini ya kufa au pigo, mabadiliko ya programu ya udhibiti, mabadiliko ya mwingiliano, kazi ya mfumo wa shinikizo au uendeshaji nje ya resini iliyohitimu na dirisha la mashine. Tumiamwongozo wa matengenezo ya kuzuiakwa matokeo ya vifaa vinavyoweza kurudiwa. Utaratibu uliovaliwa unaweza kufanya mzunguko kuwa polepole, lakini amri ya haraka haitairekebisha.
Maliza mradi kwa msingi uliotolewa. Sasisha kichocheo kupitia mchakato wa uidhinishaji wa mtambo, ambatisha sampuli na rekodi ya kipimo, na ueleze ni bidhaa gani, ukungu, resini na usanidi wa mashine ambayo matokeo hufunika. Weka majaribio yaliyokataliwa katika kumbukumbu ya mabadiliko. Wakati mabadiliko yanayofuata yanaweza kuzaliana mzunguko unaokubalika na kuelezea mipaka yake, uboreshaji uko tayari kwa uzalishaji wa kawaida.
10 / MajibuMaswali yanayoulizwa mara kwa mara kuhusu muda wa mzunguko wa ukingo
Ni nini huamua wakati wa mzunguko wa ukingo wa pigo la extrusion?
Muda wa mzunguko huamuliwa na njia ya polepole zaidi inayohitajika kupitia parini au utayarishaji wa risasi, harakati za ukungu, mfumuko wa bei, kupoeza, moshi, ufunguzi, kuchukua na kushughulikia chini ya mkondo. Jiometri ya bidhaa, usambazaji wa ukuta, tabia ya utomvu, kupoeza ukungu, usanifu wa mashine na vigezo vya sehemu zinazokubalika vyote vinaathiri njia hiyo. Pima mfuatano halisi na ishara za maoni kabla ya kuamua ni kipima saa kipi kinawajibika.
Je! kupoa kila wakati ndio sehemu ndefu zaidi ya mzunguko wa ukingo wa pigo?
Upoaji huchukua sehemu kubwa ya mzunguko wa ukingo katika programu nyingi za polyolefin, kulingana na mwongozo wa ukingo wa pigo wa LyondellBasell, lakini sio kikwazo kiotomatiki kwenye kila mstari. Uwasilishaji wa Parison, ujazo wa kikusanyiko, uhamishaji wa ukungu, kibali cha roboti, upunguzaji au majaribio yanaweza kutawala mwanzo unaofuata. Ratiba ya matukio inaonyesha ikiwa kupunguza ubaridi kunaweza kubadilisha mzunguko kamili au kuondoa sehemu hiyo yenye joto zaidi.
Muda wa kupoeza unawezaje kupunguzwa bila kusababisha vita?
Kwanza thibitisha hali ya usambazaji na urejeshaji wa kupozea, usawaziko wa saketi, usafi wa chaneli, muundo wa halijoto ya ukungu na eneo la joto kwenye sehemu. Linganisha usambazaji wa ukuta na mchoro na mchakato ulioidhinishwa. Badilisha hali moja iliyoandikwa, ruhusu mchakato utulie, na uangalie vipimo na umbo baada ya muda unaohitajika wa baada ya kutolewa. Ikiwa eneo moja la eneo lenye joto jingi litasalia, ugavi wa ukungu au ukuta unaweza kuhitaji ukaguzi wa kihandisi.
Je, mzunguko mfupi zaidi huongeza pato la ukingo wa pigo kila wakati?
Hapana. Pato huongezeka tu wakati mzunguko uliobadilishwa ni kizuizi cha mstari na sehemu za ziada zinakubaliwa. Tukio la kasi la mashine linaweza kuunda sehemu za moto zaidi, kukataliwa zaidi, msongamano wa roboti, uharibifu wa kupunguza au rudufu ya majaribio. Linganisha sehemu zinazokubalika kwa saa iliyozingatiwa chini ya bidhaa, nyenzo, ukungu, matumizi na hali ya ubora inayolingana. Weka mwendo wa mzunguko-kavu, matokeo ya kinadharia na uzalishaji unaokubalika kama takwimu tofauti.
Je, programu ya parokia inaathirije wakati wa mzunguko?
Upangaji wa programu za Parison hubadilika ambapo nyenzo hukaa kando ya bidhaa. Maeneo mazito yasiyo ya lazima yanaweza kuhitaji kupozwa zaidi, wakati maeneo nyembamba sana yanaweza kushindwa majaribio ya bidhaa. Kwenye mashine zinazoendelea, wasifu wa ukuta unaweza pia kusawazishwa na muda wa mzunguko, kwa hivyo mabadiliko ya wakati yanaweza kubadilisha uwekaji wa wasifu. Thibitisha maeneo ya ukuta, uzani wa sehemu na upatanishi wa wasifu baada ya mabadiliko ya mzunguko badala ya kuchukulia kuwa curve iliyohifadhiwa inasalia kuwa sahihi.
Ni data gani inapaswa kutumwa kwa Kinggle kwa tatizo la muda wa mzunguko?
Tuma muundo wa mashine na toleo la kidhibiti, mchoro wa bidhaa, vitambulisho vya ukungu na zana, daraja la resin na kura, masahihisho ya mapishi, video ya mzunguko iliyonaswa kutoka mahali salama, rekodi ya matukio, historia ya kengele, uzito wa sehemu na ramani ya ukuta, vipimo muhimu, picha za kasoro, uchunguzi wa hewa ya kuingiza mashine na maji ya kupoeza, sababu za kuacha mkondo wa chini na matokeo yanayokubalika kwa muda uliobainishwa. Ushahidi huu husaidia kutenganisha upoaji, uwekaji zana, vidhibiti, huduma, nyenzo na visababishi vya usawa wa laini.

Jadili bidhaa na mzunguko kama mfumo mmoja
Tuma mchoro wa sehemu halisi, resini, ukungu, usanidi wa mashine, kalenda ya matukio ya mzunguko wa sasa, uchunguzi wa matumizi na matokeo ya ubora uliopimwa. Kinggle anaweza kukagua ushahidi karibu na mashine, zana, udhibiti na lengo la uzalishaji.
Tuma data yako ya uzalishajiVyanzo vilivyotumika kwa mwongozo huu
Miongozo iliyopangishwa na Kinggle inasaidia taarifa kuhusu vidhibiti vilivyoandikwa na mlolongo wa mashine. Miongozo ya wazalishaji wa polima inasaidia uhusiano wa kupoeza na kasoro. Vyanzo vya OSHA vimejumuishwa kwa ajili ya mpaka wa usalama wa Marekani. Hakuna kati ya vyanzo hivi vinavyotoa lengo la mzunguko mzima kwa kila bidhaa au mashine.
- Mwongozo wa Uendeshaji wa Mashine ya Ukingo ya Kiotomatiki inayopangishwa na Kinggle, ilifikiwa tarehe 8 Septemba 2026.
- Moog DigiPack III Mwongozo wa Kidhibiti cha Unene wa Ukuta wa Parison, MRJ06301, iliyoandaliwa na Kinggle, ilifikiwa tarehe 8 Septemba 2026.
- LyondellBasell, Mwongozo wa Ukingo wa Pigo la Polyolefin, ilifikiwa tarehe 8 Septemba 2026.
- Plastiki ya Formosa, Mwongozo wa Mchakato wa Ukingo wa Mwongozo wa Polyethilini, ilifikiwa tarehe 8 Septemba 2026.
- OSHA 29 CFR 1910.147, Udhibiti wa Nishati Hatari, ilifikiwa tarehe 8 Septemba 2026.
- OSHA 29 CFR 1910.212, Mahitaji ya Jumla kwa Mashine Zote, ilifikiwa tarehe 8 Septemba 2026.